Contents
在规划回收项目时,许多投资者首先关注的是设备型号和产能。但实际上,整体塑料回收工厂设计对长期效率的影响,往往比设备本身更大。
经过合理规划的布局可以改善物料流转,降低人工成本,减少停机时间,并稳定造粒质量。相反,车间规划不当可能导致上料中断、含水率过高、挤出压力不稳定以及维护困难。
无论是处理 PE 薄膜、PP 编织袋,还是硬质 HDPE 废料,实用的工厂布局对于稳定生产都至关重要。
为什么工厂布局在塑料回收中如此重要
在许多回收车间中,设备会随着产能扩展而逐步增加。随着时间推移,这种做法可能会造成物料流动效率低下,以及机器之间不必要的搬运。
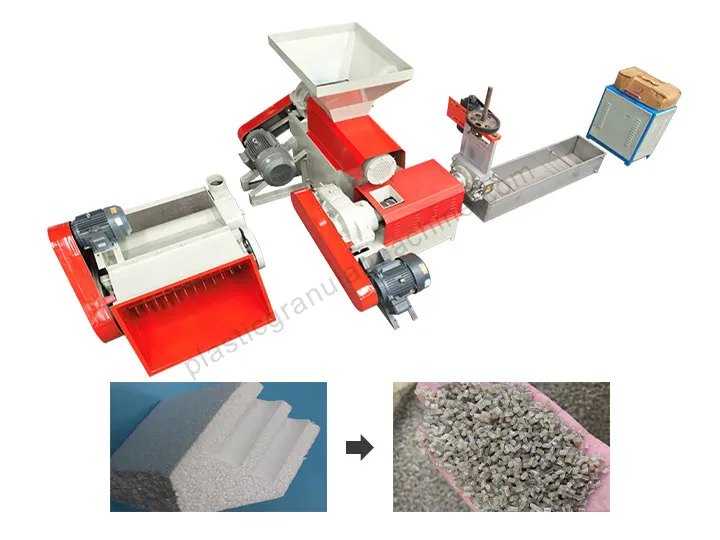
专业的塑料回收工厂设计应确保物料能够顺畅地通过各个环节:
当这些工序安排得当时,整个回收流程会更稳定,也更容易管理。
合理的布局规划还可以帮助减少:
- 物料堵塞
- 人工搬运
- 占地浪费
- 能耗
- 维护难度
对于处理湿润 PE 薄膜或消费后包装废料的回收工厂来说,布局效率就显得更加重要,因为湿度控制和进料稳定性会直接影响最终造粒质量。
不同物料需要不同的工厂设计
并非所有塑料在回收过程中表现都相同。适用于硬质 HDPE 容器的布局,未必能高效处理柔软薄膜材料。
薄膜回收生产线
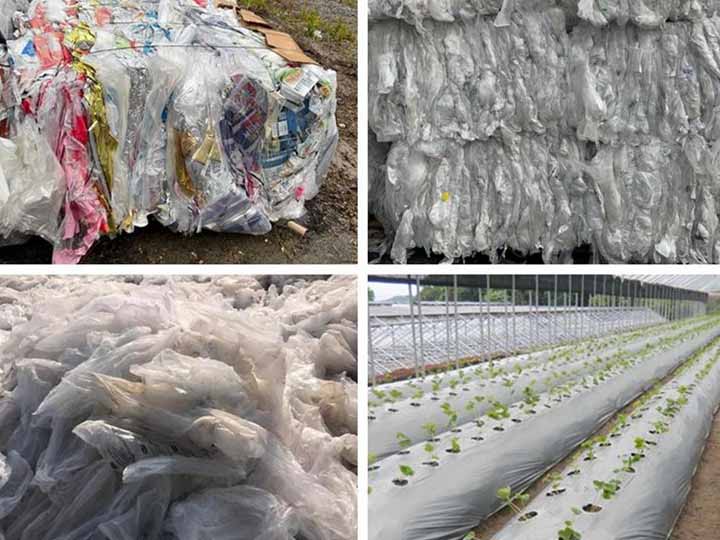
PE膜和农用膜重量轻,清洗后也容易残留水分。它们还容易缠绕在输送机和供料系统上。
因此,
film recycling plantsusually require:- 更大的清洗区域
- 更长的干燥段
- 强制喂料系统
- 更多的物料缓冲空间
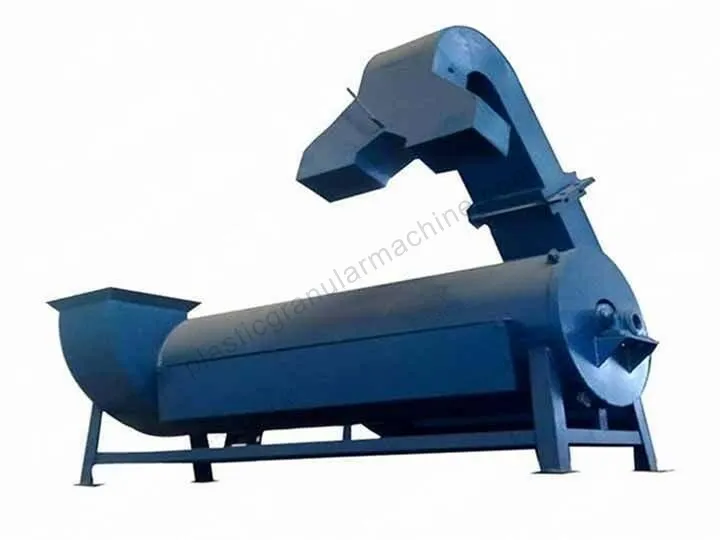
在许多现代薄膜回收车间中,立式脱水机和挤压式干燥机都会布置在造粒段附近,以便在挤出前降低物料含水率。
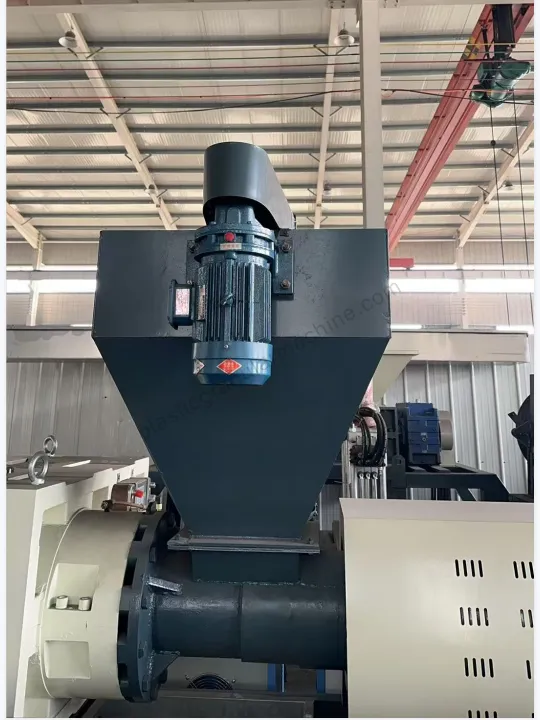
稳定喂料在薄膜回收中尤为重要。现在有些强制喂料机采用自动搅拌结构,可防止架桥并提升物料的连续流动性。
硬质塑料回收线
HDPE桶、PP周转箱和注塑边角料等硬质塑料更容易输送和干燥。
与薄膜回收相比,rigid plastic lines通常:
- 需要更强的破碎系统
- 使用更短的干燥段
- 占用更少的喂料缓冲空间
- 保持更稳定的挤出压力
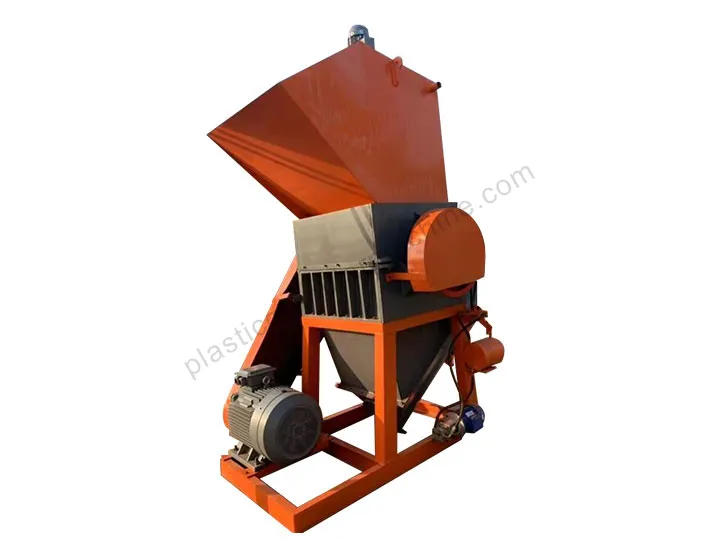
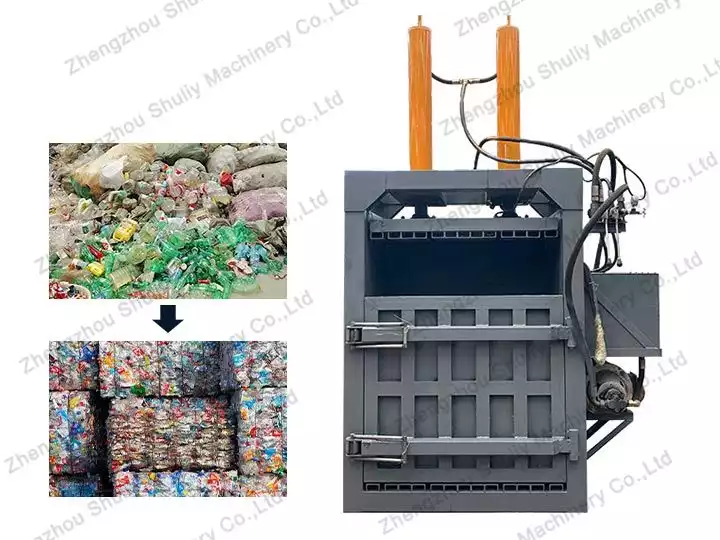
对于硬质片料,破碎机的布置尤为重要。如今许多回收工厂都会将撕碎和破碎设备放在原料储存区附近,以提高上料效率并减少叉车转运。
您也可以在这篇 PP PE 回收系统指南中了解完整的硬质塑料回收解决方案。
塑料回收厂设计中的关键区域
实用的回收布局并不只是把机器沿直线摆放。每个生产区域都应根据物料状态、含水量和操作便利性来安排。
原料储存区
储存区应便于卸料和物料分类。
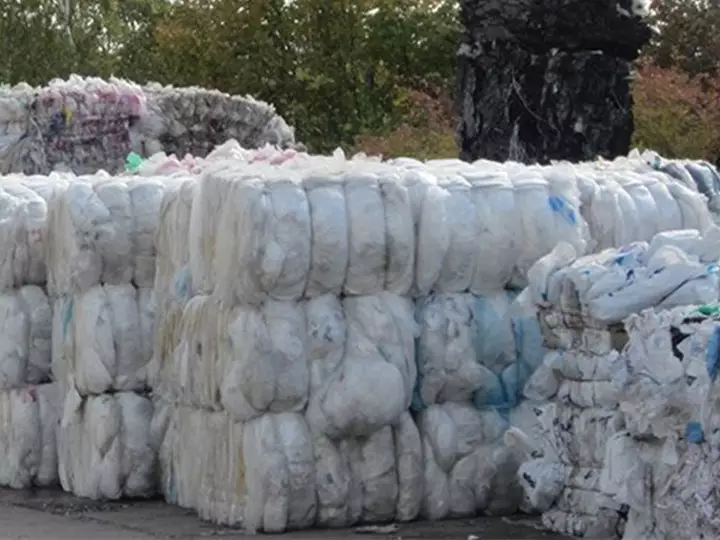
对于薄膜回收工厂来说,充足的储存空间尤为重要,因为松散的薄膜物料在处理前会占用很大体积。
许多回收车间现在会将以下物料分开存放:
- 农膜
- 消费后包装
- 硬质塑料
- 污染物料
这有助于提高清洗效率并减少杂质混入。
清洗与分选区
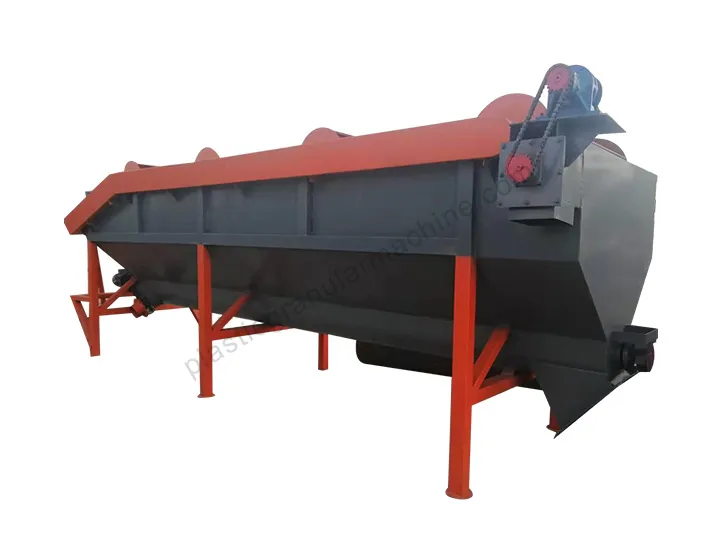
清洗区域通常是整个回收工厂中面积最大的部分之一。
根据物料污染程度,这一部分可能包括:
- 摩擦清洗机
- 浮选槽
- 热洗系统
- 沉淀分离设备
在实际的塑料回收工厂设计中,排水系统常常被忽视。排水不畅会增加物料的含水滞留,并在后续生产中造成不稳定的干燥条件。
对于污染严重的薄膜废料,一些回收工厂还会在脱水前设置多级漂洗工序。
脱水与干燥段
含水量控制是影响造粒质量和挤出稳定性的关键因素之一。
设计合理的干燥段应在物料进入造粒系统之前降低含水量。
常见设备包括:
- 立式脱水机
- 离心式干燥机
- 热风管道
- 薄膜挤干机
对于柔软的 PE 薄膜,挤干系统可同时去除水分并对物料进行增密,使后续喂料更加稳定。
在许多回收工厂中,如果干燥系统距离挤出机过远,物料在输送过程中就可能再次吸收水分。因此,干燥段和造粒段通常会紧密布置。
您还可以在这篇关于回收过程中塑料颗粒质量的文章中,了解更多有关水分控制和颗粒一致性的信息。
造粒与冷却区域
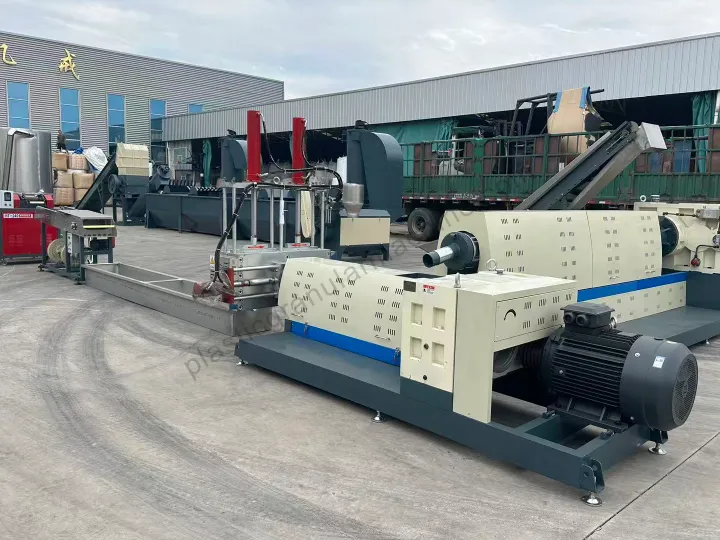
造粒段通常被视为回收工厂的核心。
稳定的挤出系统需要:
- 连续供料
- 稳定压力
- 可靠的换网
- 高效冷却
根据物料类型,回收工厂可能会选择:
- 拉条造粒系统
- 水环切粒系统
- 液压换网器
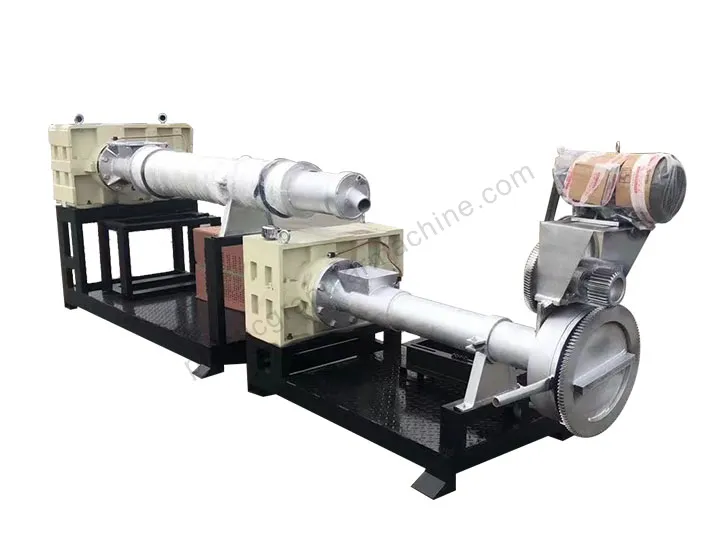
对于薄膜回收应用,通常会在挤出机正上方安装强制喂料系统,以保持稳定的喂料速度。
在大产能回收工厂中,具备连续运行能力的换网器可在过滤器更换期间显著减少停机时间。
良好的布局设计如何降低运行成本
智能塑料回收工厂的设计可以通过许多投资者起初容易忽略的方式降低运营成本。例如:
- 更短的输送距离可降低能耗
- 更顺畅的物料流动可降低劳动强度
- 稳定的干燥效果可提升造粒质量
- 更合理的设备间距可简化维护
在一些回收工厂中,仅通过优化机器布置,就能明显提高生产稳定性,而无需更换主挤出机。
良好的布局规划也有助于未来扩产。许多不断发展的回收企业会预留额外空间,用于:
- 额外的清洗槽
- 更大的储料系统
- 二级造粒生产线
- 自动输送系统
随着产量增长,这种灵活性变得越来越重要。
为您的物料选择合适的布局
并不存在适用于所有物料的通用回收工厂布局。在设计回收车间时,应考虑以下几个因素:
- 原料类型
- 污染程度
- 含水率
- 预期产量
- 当地劳动力条件
- 车间面积
对于 PE 薄膜回收,含水率控制和进料稳定性通常是首要考虑。对于硬质塑料,破碎效率和物料输送往往更为重要。经验丰富的回收设备供应商通常会根据实际原料条件调整生产布局,而不是为每个项目都采用相同的配置。
结论
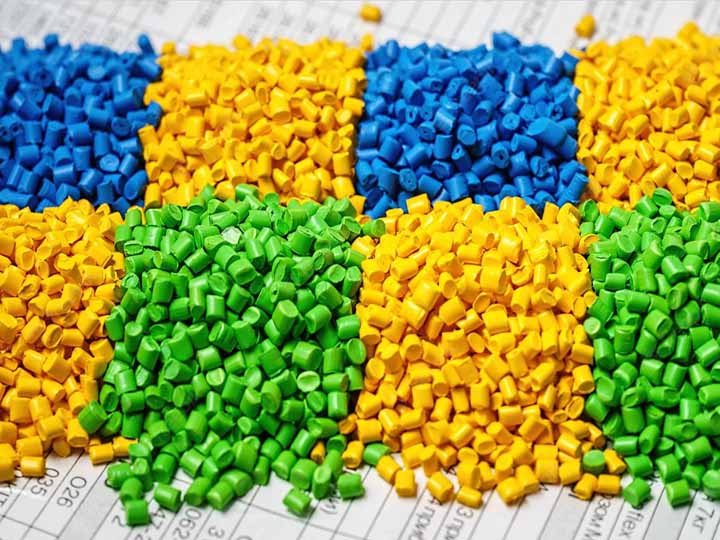
一个成功的回收项目不仅仅取决于设备规格。高效的塑料回收工厂设计在生产稳定性、颗粒质量、人工效率以及长期运行成本方面都起着关键作用。
从清洗、干燥到挤出和冷却,回收流程的每个环节都应根据物料特性和工艺流程效率来规划。
对于处理 PE 薄膜、PP 编织袋或硬质塑料的回收工厂来说,合理设计的布局能够显著提升运行性能,同时减少不必要的停机时间和维护问题。