Contents
实现99%或更高的橡胶粉纯度,将优质回收加工与普通生产商区分开来。高纯度橡胶粉可获得明显更好的价格,并拓展到沥青改性和聚合物共混等要求更高的应用领域。本指南将介绍生产无污染再生橡胶粉所需的设备、工艺和质量控制措施。
了解橡胶粉污染来源
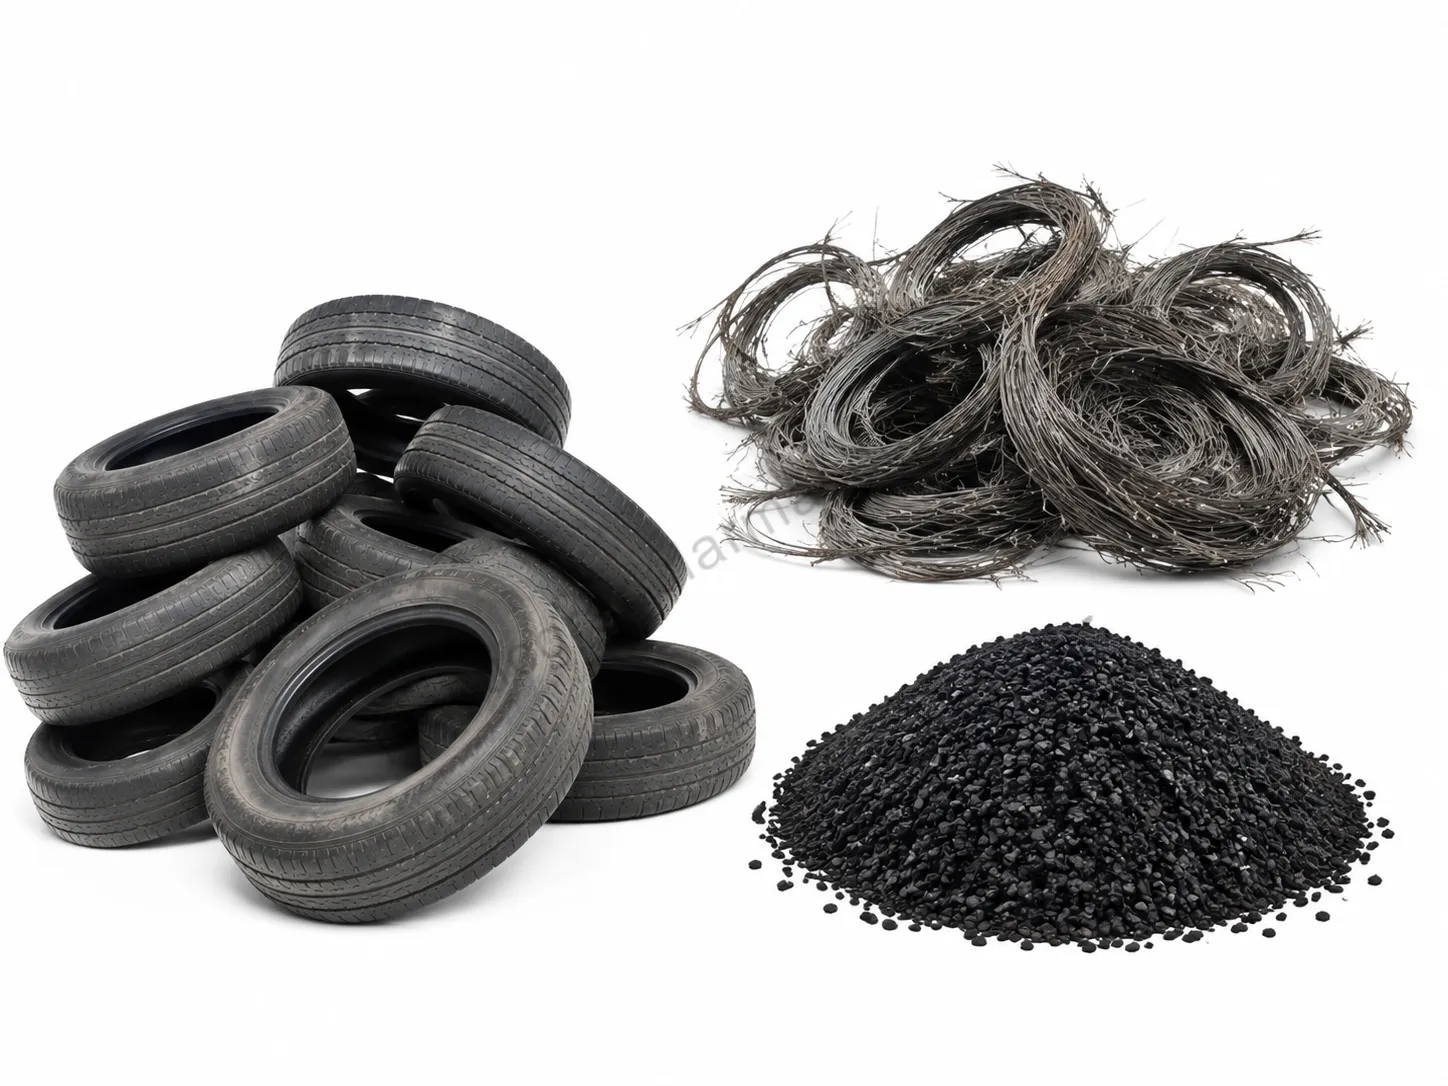
在实施提纯改进之前,先了解污染来源有助于更有针对性地开展工作。轮胎由三种主要成分组成:橡胶配方、钢丝骨架和纺织纤维。它们在回收过程中都会带来不同的分离挑战。
钢杂质主要来自胎圈钢丝、带束层以及内部帘布层骨架增强材料。即使经过去胎圈处理,轮胎结构内部仍会残留相当数量的钢丝。磁选可去除铁磁性材料,但效果取决于磁力强度、粒径以及工艺条件。
纤维杂质来自轮胎结构中嵌入的聚酯或尼龙帘线。这些纺织材料为轮胎提供结构强度,但在生产高纯度橡胶粉时必须去除。与去除钢丝相比,纤维分离更具挑战性,因为纺织材料不具备磁性,且密度与橡胶相近。
钢材分离的最佳实践
预处理:轮胎去胎圈
有效的钢铁去除始于破碎作业之前。Tire debeadersextract thick bead wires from tire sidewalls, 减少进入下游工艺的钢含量30-40%。这一预处理步骤可保护破碎设备,并简化后续的磁选工序。
脱胎圈作业需要正确的设备设置和操作人员培训。拉力不足会使钢丝碎片残留在轮胎胎体中,而拉力过大会损坏橡胶材料。定期维护脱胎圈机钩爪和液压系统,可确保稳定的性能。
初级磁选
位于破碎工序之后的磁选机可捕获在尺寸减小过程中释放出来的钢丝碎片。滚筒磁选机或皮带上方磁选机可吸附铁磁性物料,同时让橡胶碎片通过。以高斯为单位测量的磁力强度会直接影响分选效率。
高强度稀土磁铁相比标准陶瓷磁铁具有更优异的分选效果。虽然初期成本更高,但稀土磁铁的除钢效果更好,并且能在更长的运行周期内保持磁力。对于目标纯度达到99%以上的工况,高强度磁选至关重要。
二级和三级磁选
单级磁选很难达到目标纯度水平。多级分选可逐步降低钢含量。初级粉碎后的二级分选可捕获首次处理时遗漏的较小钢丝碎片。细磨后的三级分选则可去除嵌入橡胶粉中的微小钢颗粒。
每个分离阶段都应使用逐级增强的磁铁或不同的磁选配置。滚筒磁铁适用于粗料,而板式磁铁或磁辊在细粉应用中更为有效。沿生产线进行合理布置,可最大限度提高钢铁回收率。
纤维分离技术
风力分级系统
风力分级是从橡胶粉中去除纺织纤维的主要方法。这类系统利用橡胶与纤维材料之间的密度差异。气流将轻质纤维向上带走,而较重的橡胶颗粒则穿过分级区域下落。
有效的风力分级需要精确控制气流。气流不足无法将纤维带起,而气流过强又会将有价值的橡胶颗粒带入废料流。现代rubber recycling plants
采用变速鼓风机和可调风门优化分离效果。
多级分选可提高纤维去除效率。一级分选在粉碎后去除大部分纤维含量。二级分选在筛分后进一步捕捉剩余纤维,然后再进行最终包装。每一级都会逐步降低纤维污染,直至接近99%以上的目标。
筛分与粒度分级
精密筛分按粒径分离橡胶粉,同时去除超大杂质。配备合适目数筛网的振动筛可将物料分级为指定等级。常见分级包括10-20目、20-30目和30-40目,适用于多种应用。
筛网状态会显著影响产品质量。磨损的筛网会让超尺寸颗粒通过,而损坏的筛网可能引入污染。定期检查和更换筛网,可保持稳定的产品粒度和纯度。请备有备用筛网,以尽量减少维护期间的停机时间。
静电分离
先进工艺会采用静电分离进行最终纤维去除。这些系统利用高压电极对颗粒充电,再根据导电性差异进行分离。橡胶颗粒和纤维颗粒会沿不同轨迹运动,从而实现精确分离。
静电分离在去除空气分级无法分离的细小纤维碎片方面尤为有效。尽管这属于较大的资本投入,静电分选系统仍有助于实现高端应用所需的最高纯度。为沥青改性或聚合物共混市场供料的生产线可从这项技术中受益。
实现最高纯度的设备配置
| 工艺阶段 | 设备 | 纯度贡献 |
|---|---|---|
| 预处理 | 轮胎脱圈机 | 去除30-40%的钢丝 |
| 初级破碎 | 磁鼓分离器 | 捕获粗钢碎片 |
| 二级研磨 | 皮带上方磁铁 | 去除游离钢丝 |
| 细磨 | 高强度磁辊 | 提取微米级钢丝 |
| 分级 | 风选机 + 筛网 | 去除纤维,对产品进行分级 |
| 最终处理 | 静电分离器 | 实现99%+纯度 |
工艺优化策略
进料速度管理
最佳进料速度可确保分离设备在设计参数范围内运行。进料过多会使磁选设备和空气分级系统过载,降低效率。进料过少则会浪费产能,并增加每吨处理成本。
应持续监控进料速度,并根据物料特性进行调整。潮湿或发黏的橡胶物料流动性与干燥物料不同。含钢量高的卡车轮胎与乘用车轮胎的处理方式也不同。有经验的操作员会逐渐识别这些差异,并据此进行调整。
温度控制
研磨作业会因摩擦产生大量热量。温度升高会影响橡胶性能和分离效率。受热后的橡胶会变得黏腻,附着在设备表面,并可能将污染物带入后续工艺中。
应采取冷却措施,以保持适当的加工温度。环境空气冷却、水冷研磨腔,或间歇运行都有助于控制热量积聚。某些高端应用会采用液氮深冷研磨,不过这会显著增加运行成本。
物料流设计
工厂布局会影响分离效率。应尽量减少物料转运点,因为污染可能在这些环节发生。封闭式输送系统可防止外部污染,同时减少粉尘产生。若条件允许,在各加工阶段之间采用重力流输送,可减少机械搬运和潜在污染源。
在可行的情况下,应将不同轮胎类型的生产线分开。将乘用车轮胎与卡车轮胎分别处理,可针对不同物料类型优化工艺参数。这种方式有助于同时提升纯度和加工效率。
质量控制与测试
过程监控
应在整个生产过程中进行质量检查,而不是只依赖最终产品测试。对各加工阶段的物料进行目视检查,可以及早发现问题。分离工序后布置的磁力检测器可确认钢丝去除效果。
定期取样和分析可跟踪纯度随时间的变化趋势。对每个生产班次的样品进行检测,以识别差异。统计过程控制图有助于区分正常波动与需要采取纠正措施的新出现问题。
实验室检测方法
准确测量纯度需要标准化的测试流程。对实验室样品进行磁选可定量测定钢含量。燃烧测试通过焚烧纺织材料并称量残渣来确定纤维含量。筛分分析可确认颗粒粒径分布符合规格要求。
投资配备基础实验室设备用于常规检测。磁性探针、精密天平和标准筛组可实现定期质量验证。记录完善的测试规程可确保不同操作人员之间以及不同时间段结果的一致性。
客户规格符合性
优质橡胶粉客户会在采购协议中规定最高污染物含量。常见规格包括钢含量低于0.1%以及纤维含量低于0.5%。实现99%+纯度意味着持续满足这些严格要求。
发往高端客户的货物会随附分析证书文件。这些文件会报告每个生产批次的测试结果,以证明符合规格要求。保留详细记录有助于支持质量声明并增强客户信心。
常见纯度问题及解决方案
尽管已尽最大努力,纯度问题仍可能偶尔出现。快速诊断和纠正可将不合格产品降至最低。常见问题包括磁选机磨损、筛网损坏、气流分级机错位以及原料波动。
应为操作人员建立排障流程,以便在质量偏差出现时遵循。检查设备设置,检查易损部件,并核实原料特性。记录纠正措施,便于日后查阅和持续改进。
投资考量
要实现 99%+ 的橡胶粉纯度,需要相应的设备投入。基础回收生产线生产的是普通级物料,适用于较低价值的应用。更高纯度则需要增加分选工序和质量控制系统。
在规划设备投资时,应评估市场机会。高纯度橡胶粉的价格通常比普通级高出 30-50%。应根据可实现的价格溢价和额外生产成本计算投资回报。
请联系 Shuliy Machinery,讨论针对您的目标纯度等级和市场需求优化的设备配置。我们的工程团队可设计兼顾资本投入、运行成本和产品质量的系统,以最大化您的盈利能力。