Contents
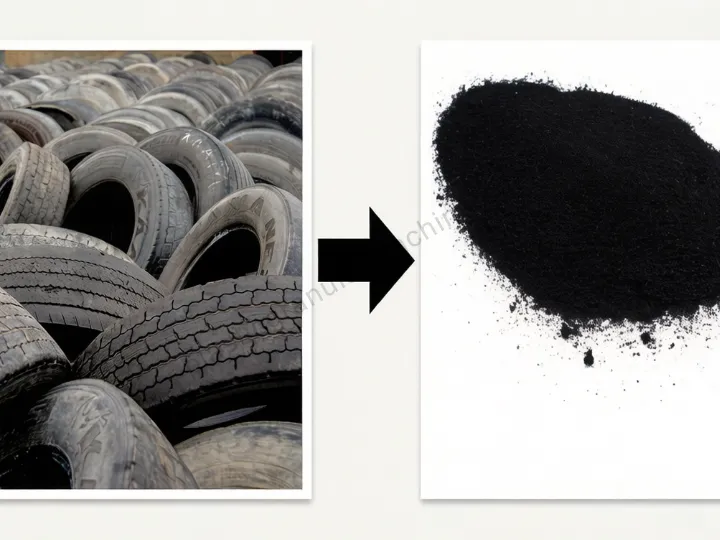
Comprendre le processus de recyclage des pneus aide les opérateurs à optimiser l’efficacité de production et la qualité des produits. Les usines modernes de recyclage des pneus transforment les pneus en fin de vie en matières premières valorisables grâce à un processus systématique en plusieurs étapes. Ce guide explique chaque étape, de la collecte initiale des pneus à la production finale de poudre de caoutchouc.
Vue d’ensemble du processus de recyclage des pneus
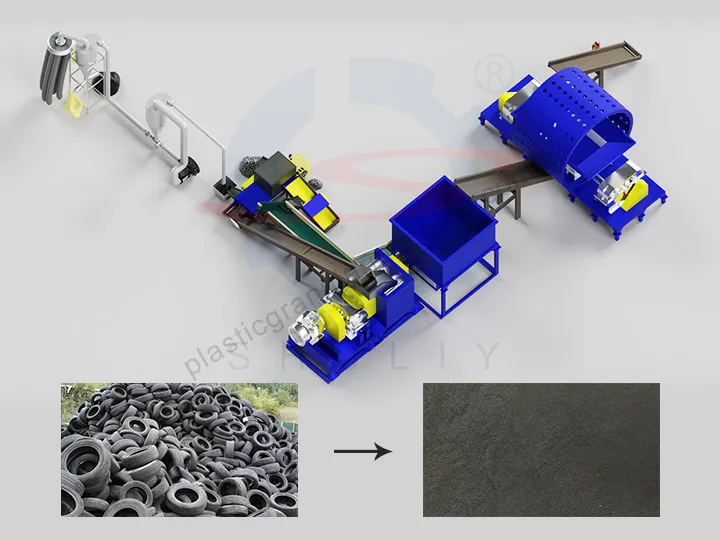
Le processus de recyclage des pneus comprend plusieurs étapes distinctes, chacune conçue pour réduire progressivement la taille des pneus et séparer les différents composants matériaux. Une ligne complète de recyclage des pneus produit généralement trois sorties principales : poudre de caoutchouc ou granulés, fil d’acier et fibre textile. Chaque matériau trouve des applications dans divers secteurs, créant ainsi de la valeur à partir de ce qui était auparavant considéré comme un déchet.
L’efficacité de votre activité de recyclage des pneus dépend du bon choix des équipements, de l’optimisation du procédé et du contrôle qualité à chaque étape. Comprendre la contribution de chaque phase au produit final aide à identifier les pistes d’amélioration et à résoudre les problèmes lorsqu’ils surviennent.
Étape 1 : Collecte et tri initial des pneus
Le processus de recyclage des pneus commence par la collecte des pneus en fin de vie auprès de différentes sources. Les centres de services automobiles, les distributeurs de pneus, les exploitants de flottes et les points de collecte des déchets municipaux fournissent la matière première d’alimentation. Une logistique de collecte adaptée garantit un approvisionnement constant pour un fonctionnement continu.
Le tri initial sépare les pneus par type et par taille. Les pneus de voitures particulières, les pneus de camions et les pneus tout-terrain (OTR) nécessitent des approches de traitement différentes en raison de leur taille et de leurs différences de construction. Le tri permet également d’identifier les pneus impropres au recyclage, comme ceux fortement contaminés ou endommagés au-delà des capacités de traitement.
Les considérations de stockage sont importantes. Les pneus doivent être stockés dans des zones couvertes, protégées de l’exposition directe au soleil et des accumulations d’eau de pluie. Un empilage correct évite les déformations et facilite l’alimentation efficace des équipements de traitement. Les mesures de prévention incendie méritent une attention particulière en raison de la nature combustible des matériaux en caoutchouc.
Étape 2 : Détalonnage des pneus et prétraitement
Le prétraitement prépare les pneus à un broyage et un concassage efficaces. La première opération critique consiste à retirer les fils d’acier des talons des flancs du pneu. Ces câbles en acier épais, intégrés à la structure interne du pneu, peuvent endommager les équipements de broyage s’ils ne sont pas retirés au préalable.
Les détalonneuses pour pneus utilisent une force hydraulique pour extraire les fils d’acier des carcasses de pneus. L’acier récupéré constitue une ferraille de valeur qui peut être vendue directement aux recycleurs d’acier. L’acier propre issu du détalonnage des pneus obtient généralement de meilleurs prix que la ferraille mélangée, en raison de sa composition connue et de sa faible contamination.
Pour les pneus de plus grande taille, en particulier les pneus OTR de mines, spécialiséstire dismantling equipment
réduit les structures massives de pneus en morceaux maniables. Cette réduction de taille préliminaire permet aux étapes de traitement suivantes de manipuler le matériau efficacement.
Étape 3 : Broyage primaire
Le broyage primaire représente la première étape majeure de réduction de taille.Tire shredders
équipée de lames rotatives coupe les pneus entiers en morceaux de la taille d’une paume, d’environ 50 à 100 mm. Cette réduction de taille spectaculaire prépare la matière aux opérations de broyage ultérieures.
Les systèmes modernes de broyage de pneus utilisent des configurations à double arbre ou à quatre arbres. Ces conceptions entraînent automatiquement les pneus dans la chambre de coupe, réduisant les besoins d’alimentation manuelle. Les lames imbriquées tranchent simultanément le caoutchouc, l’acier et les fibres, produisant des copeaux grossiers uniformes adaptés à un traitement ultérieur.
La taille de sortie du broyeur peut être ajustée en modifiant la configuration des grilles. Des grilles plus petites produisent des copeaux plus fins, mais réduisent la capacité de traitement. Les opérateurs équilibrent la taille de sortie et le volume de production en fonction des exigences des équipements en aval et des spécifications du marché pour les produits intermédiaires.
Étape 4 : Broyage secondaire et réduction de taille
Le broyage secondaire transforme les copeaux de pneus broyés en granulés ou en poudre de caoutchouc. Cette étape utilise généralement des broyeurs rotatifs à grande vitesse équipés de lames spécialisées conçues pour le traitement du caoutchouc. Le processus de broyage génère de la chaleur par friction, ce qui aide à séparer le caoutchouc des éléments en acier et en fibre incorporés.
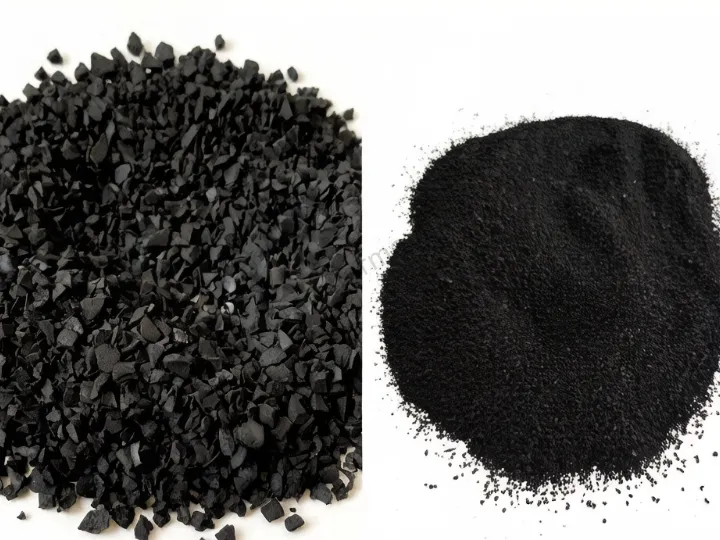
Plusieurs étapes de broyage peuvent être utilisées en fonction des spécifications du produit final. Le broyage initial produit des granulés de caoutchouc dans la plage de 1 à 5 mm, adaptés aux revêtements de terrains de jeux et aux pistes d’athlétisme. Un broyage supplémentaire crée une poudre de caoutchouc fine allant de 10 à 40 mesh (0,4-2,0 mm) pour la modification de l’asphalte et les produits moulés.
Les systèmes de criblage classent le matériau broyé par taille. Les particules trop grosses retournent au broyeur pour un traitement supplémentaire, tandis que le matériau à la bonne granulométrie passe aux étapes de séparation. Ce système en boucle fermée garantit une qualité de produit constante et maximise l’utilisation de la matière.
Étape 5 : Séparation de l’acier
La séparation magnétique élimine les fragments d’acier libérés lors des opérations de broyage. Même après le débourrage, les pneus contiennent une quantité importante d’acier dans leurs nappes de ceinture et leurs zones de bourrelet. De puissants tambours magnétiques ou des overband magnets attirent les matériaux ferreux tout en laissant passer le caoutchouc et les fibres.
L’efficacité de la séparation magnétique dépend de la puissance de l’aimant, du débit de matière et de la taille des particules. Plusieurs étapes de séparation peuvent être nécessaires pour obtenir des taux élevés de récupération de l’acier. L’acier propre récupéré grâce à ce procédé apporte une valeur ajoutée et évite la contamination des produits finis en caoutchouc.
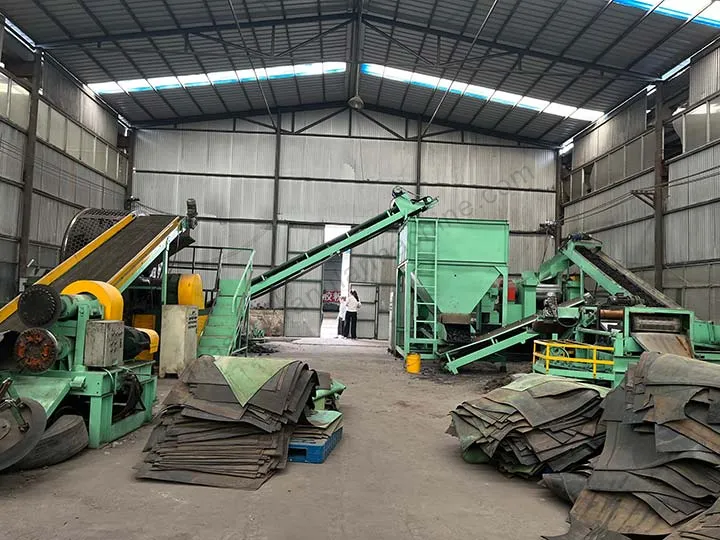
Modernerubber recycling plantsintègrent les séparateurs magnétiques de manière transparente dans les systèmes de manutention des matériaux. Des commandes automatisées ajustent l’intensité du séparateur en fonction des caractéristiques du matériau, optimisant la récupération tout en maintenant la cadence de traitement.
Étape 6 : Séparation des fibres
La séparation des fibres textiles représente l’étape finale de récupération des matériaux. Les pneus contiennent des fibres de nylon ou de polyester qui assurent le renforcement structurel. Ces fibres doivent être retirées afin de produire une poudre de caoutchouc propre, adaptée aux applications à forte valeur ajoutée.
Les séparateurs de fibres utilisent une combinaison de flux d’air et de criblage pour éliminer les matériaux textiles légers des particules de caoutchouc plus lourdes. Des systèmes de vide aspirent les fibres tout en permettant au caoutchouc de tomber à travers des cribles de classification. La fibre séparée peut être vendue pour diverses applications industrielles ou utilisée comme combustible dans les fours à ciment.
Atteindre un taux d’élimination des fibres supérieur à 99 % nécessite un réglage approprié du flux d’air et des configurations de criblage. Les opérateurs contrôlent l’efficacité de la séparation par inspection visuelle et par des tests de qualité. Toute fibre restante dans la poudre de caoutchouc affecte la qualité du produit et peut limiter les applications sur le marché.
Étape 7 : Classification finale et conditionnement
La dernière étape de traitement classe la poudre de caoutchouc ou les granulés par taille et prépare les produits pour l’expédition. Un criblage de précision garantit une distribution granulométrique constante conforme aux spécifications du client. Les classifications de taille courantes comprennent 10-20 mesh, 20-30 mesh et 30-40 mesh pour les applications en poudre.
Les options de conditionnement varient selon les exigences du client et la logistique de transport. Les big bags (capacité de 1 tonne) conviennent aux clients à grands volumes disposant d’équipements de manutention. Les sacs plus petits de 25 kg répondent aux besoins des clients ayant une capacité de stockage limitée ou des exigences spécifiques par lot. Certaines installations proposent un stockage en silo avec déchargement pneumatique pour les utilisateurs continus à haut volume.
Les contrôles qualité effectués à ce stade vérifient les spécifications du produit avant expédition. L’analyse de la taille de maille, la mesure de l’humidité, le contrôle des contaminations par fibres et l’inspection visuelle garantissent une qualité de produit constante. La documentation des résultats d’essai offre aux clients une meilleure assurance sur la régularité du produit.
Conseils d’optimisation du procédé
L’optimisation de votre procédé de recyclage des pneus nécessite une attention particulière à plusieurs facteurs clés. Une maintenance régulière des équipements évite les arrêts imprévus et maintient la qualité du produit. Les programmes d’affûtage des lames, les routines de lubrification et le remplacement des cribles permettent aux équipements de fonctionner avec une efficacité optimale.
La gestion du débit d’alimentation a un impact significatif sur l’efficacité du traitement. Une surcharge des équipements provoque des bourrages et une usure excessive, tandis qu’un débit insuffisant réduit la capacité de production. Trouver le débit d’alimentation optimal pour les caractéristiques spécifiques de votre matériau améliore le débit et réduit les coûts d’exploitation.
Le contrôle de la température pendant le broyage évite la dégradation du caoutchouc. Une chaleur excessive peut entraîner la dégradation du caoutchouc ou son adhérence aux surfaces de l’équipement. Les systèmes de refroidissement, l’ajustement de la vitesse de traitement et le fonctionnement intermittent permettent de maintenir la température dans des plages acceptables.
Configuration de l’équipement selon les différents produits
| Produit cible | Équipement requis | Production typique |
|---|---|---|
| Copeaux de caoutchouc (50-100mm) | Déchiqueteuse de pneus uniquement | Combustible dérivé des pneus (TDF) |
| Granulés de caoutchouc (1-5mm) | Déchiqueteuse + Broyeur | Revêtements de terrains de jeux, pistes |
| Poudre de caoutchouc (10-40 mesh) | Ligne complète avec séparateurs | Asphalte, produits moulés |
Obtenez un équipement professionnel de recyclage des pneus
La mise en place d’un processus de recyclage des pneus efficace nécessite un équipement de qualité conçu pour un fonctionnement continu. Chez Shuliy Machinery, nous fabriquons des lignes complètes de recyclage des pneus configurées selon vos exigences de production spécifiques et vos marchés cibles.
Notre équipe d’ingénierie vous aide à concevoir des flux de procédé optimaux en fonction des caractéristiques de votre matière première, de vos objectifs de production et des spécifications des produits. Des machines individuelles aux systèmes complets clé en main, nous fournissons des équipements offrant des performances fiables et une qualité de produit constante.
Contactez-nous pour discuter des exigences de votre projet de recyclage des pneus et recevoir des recommandations d’équipement personnalisées pour votre activité.