Contents
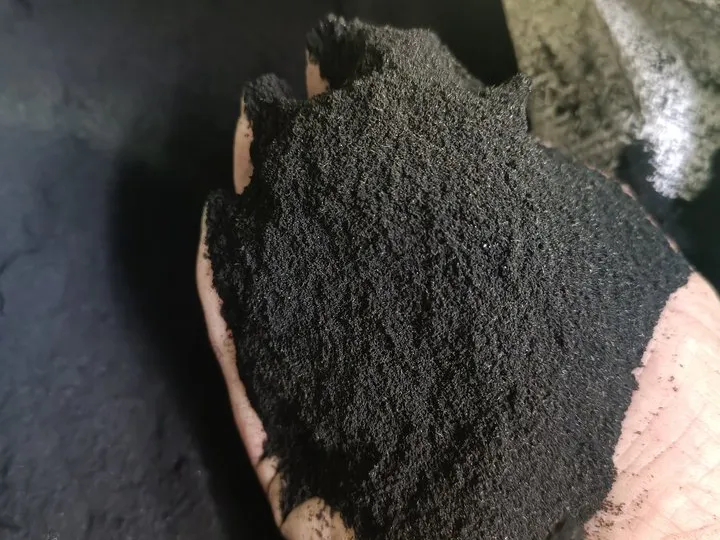
Obtenir une pureté de 99 % ou plus de la poudre de caoutchouc distingue les opérations de recyclage haut de gamme des producteurs de matières premières standardisées. Une poudre de caoutchouc à haute pureté obtient des prix nettement meilleurs et ouvre l’accès à des applications exigeantes comme la modification des enrobés et le mélange avec des polymères. Ce guide explique les équipements, les procédés et les mesures de contrôle qualité nécessaires pour produire une poudre de caoutchouc recyclé sans contamination.
Comprendre les sources de contamination de la poudre de caoutchouc
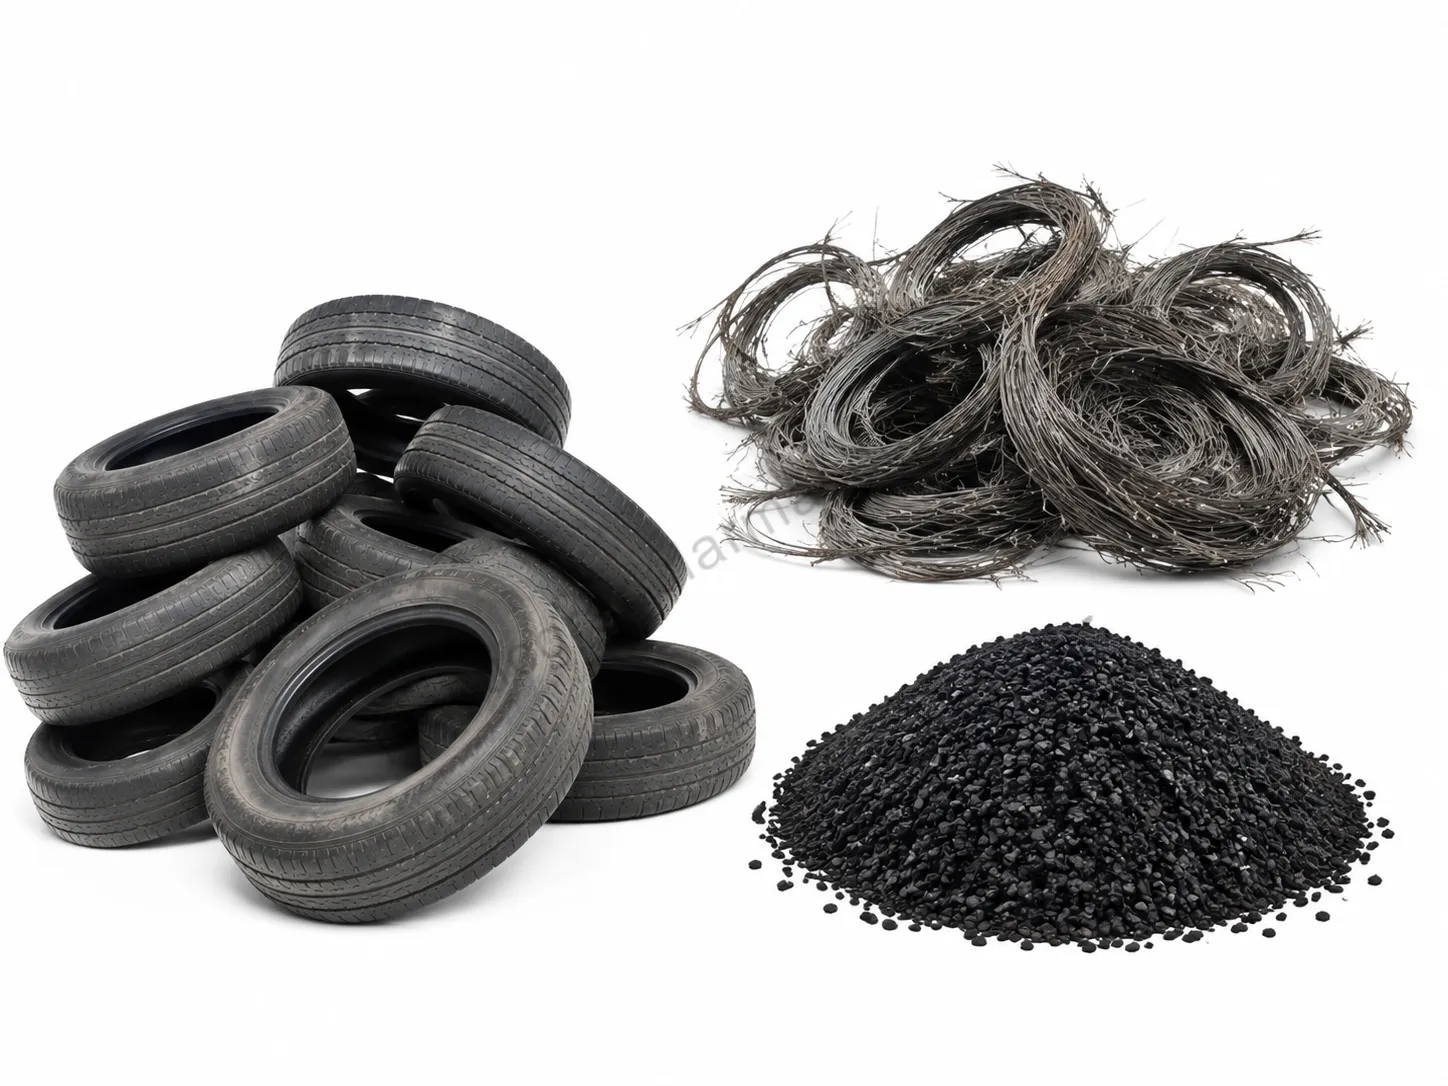
Avant de mettre en place des améliorations de pureté, comprendre les sources de contamination permet de cibler les efforts efficacement. Les pneus contiennent trois composants principaux : le composé de caoutchouc, les armatures en acier et les fibres textiles. Chacun présente des défis de séparation spécifiques au cours du processus de recyclage.
La contamination par l’acier provient des fils de tringle, des nappes de ceinture et des armatures de carcasse sous-jacentes. Même après les opérations de déjantage, une quantité importante d’acier reste répartie dans toute la structure du pneu. La séparation magnétique élimine les matériaux ferreux, mais son efficacité dépend de la قوة de l’aimant, de la taille des particules et des conditions de traitement.
La contamination par les fibres provient des câbles en polyester ou en nylon intégrés dans la structure du pneu. Ces matériaux textiles assurent l’intégrité structurelle des pneus, mais doivent être retirés pour obtenir une poudre de caoutchouc de haute pureté. La séparation des fibres s’avère plus difficile que l’élimination de l’acier, car les matériaux textiles ne sont pas magnétiques et ont une densité proche de celle du caoutchouc.
Bonnes pratiques pour la séparation de l’acier
Prétraitement : déjantage des pneus
Une élimination efficace de l’acier commence avant les opérations de déchiquetage.Tire debeadersextraire les fils épais du talon des flancs du pneu, réduisant de 30 à 40 % la teneur en acier entrant dans les procédés en aval. Cette étape préalable protège les équipements de broyage et simplifie la séparation magnétique ultérieure.
Les opérations de débeadage nécessitent un réglage adéquat de la machine et une formation des opérateurs. Une force de traction insuffisante laisse des fragments d’acier dans les carcasses de pneus, tandis qu’une force excessive endommage le caoutchouc. Un entretien régulier des crochets de débeadeur et des systèmes hydrauliques garantit des performances constantes.
Séparation magnétique primaire
Les séparateurs magnétiques placés après le broyage capturent les fragments d’acier libérés lors de la réduction de taille. Les aimants à tambour ou les aimants over-belt attirent les matériaux ferreux tout en laissant passer les chips de caoutchouc. La force magnétique, mesurée en gauss, influence directement l’efficacité de séparation.
Les aimants haute intensité en terres rares offrent une séparation supérieure à celle des aimants céramiques standard. Bien que plus coûteux à l’achat, les aimants en terres rares assurent une meilleure élimination de l’acier et conservent leur force sur des périodes d’exploitation plus longues. Pour les opérations visant une pureté de 99 % et plus, la séparation magnétique haute intensité s’avère essentielle.
Séparation magnétique secondaire et tertiaire
La séparation magnétique en une seule étape atteint rarement les niveaux de pureté visés. Plusieurs étapes de séparation réduisent progressivement la teneur en acier. Une séparation secondaire après le broyage primaire capture les fragments d’acier plus petits non retenus lors du premier traitement. Une séparation tertiaire, après broyage fin, élimine les particules d’acier microscopiques incrustées dans la poudre de caoutchouc.
Chaque étape de séparation doit utiliser des aimants progressivement plus puissants ou différentes configurations magnétiques. Les aimants à tambour conviennent bien aux matériaux grossiers, tandis que les aimants à plaque ou les rouleaux magnétiques s’avèrent plus efficaces pour les applications de poudre fine. Un positionnement stratégique tout au long de la ligne de production maximise la récupération de l’acier.
Techniques de séparation des fibres
Systèmes de classification à air
La classification à air représente la méthode principale pour éliminer la fibre textile de la poudre de caoutchouc. Ces systèmes exploitent les différences de densité entre les matériaux en caoutchouc et en fibre. Les flux d’air entraînent les fibres légères vers le haut tandis que les particules de caoutchouc plus lourdes tombent à travers les zones de classification.
Une classification à air efficace nécessite un contrôle précis du débit d’air. Un débit d’air insuffisant ne parvient pas à soulever les fibres, tandis qu’un débit excessif emporte des particules de caoutchouc précieuses vers le flux de déchets. Les systèmes modernes
rubber recycling plantsutilisent des soufflantes à vitesse variable et des registres d’air réglables pour optimiser la séparation.
Plusieurs étapes de classification améliorent l’efficacité d’élimination des fibres. La classification primaire élimine la majeure partie des fibres après le broyage. La classification secondaire, après le criblage, capte les fibres restantes avant le conditionnement final. Chaque étape réduit progressivement la contamination fibreuse vers l’objectif de plus de 99 %.
Criblage et calibrage
Le criblage de précision sépare la poudre de caoutchouc par taille tout en éliminant les contaminants surdimensionnés. Des tamis vibrants avec des mailles adaptées classent le matériau en grades spécifiés. Les classifications courantes incluent 10-20 mesh, 20-30 mesh et 30-40 mesh pour diverses applications.
L’état du tamis influence fortement la qualité du produit. Des tamis usés laissent passer des particules surdimensionnées, tandis que des tamis endommagés peuvent introduire des contaminants. Une inspection régulière des tamis et leur remplacement permettent de maintenir une granulométrie et une pureté constantes du produit. Gardez des tamis de rechange en stock afin de réduire au minimum les arrêts lors de la maintenance.
Séparation électrostatique
Les installations avancées utilisent la séparation électrostatique pour l’élimination finale des fibres. Ces systèmes utilisent des électrodes à haute tension pour charger les particules, puis les séparent en fonction des différences de conductivité. Les particules de caoutchouc et de fibres suivent des trajectoires différentes, ce qui permet une séparation précise.
La séparation électrostatique s’avère particulièrement efficace pour éliminer les fines particules de fibres qui échappent au classement par air. Bien qu’elle représente un investissement initial important, cette technologie aide les installations électrostatiques à atteindre les niveaux de pureté les plus élevés requis pour les applications haut de gamme. Les opérations qui approvisionnent les marchés de la modification de l’asphalte ou du mélange de polymères tirent profit de cette technologie.
Configuration de l’équipement pour une pureté maximale
| Étape de traitement | Équipement | Contribution à la pureté |
|---|---|---|
| Prétraitement | Débourreur de pneus | Élimine 30-40 % de l’acier |
| Broyage primaire | Séparateur à tambour magnétique | Capture les fragments d’acier grossiers |
| Broyage secondaire | Aimant au-dessus du tapis | Élimine l’acier libéré |
| Broyage fin | Rouleau magnétique haute intensité | Extrait l’acier microscopique |
| Classification | Séparateur à air + cribles | Élimine les fibres, calibre le produit |
| Traitement final | Séparateur électrostatique | Atteint une pureté de 99 % et plus |
Stratégies d’optimisation du procédé
Gestion du débit d’alimentation
Des débits d’alimentation optimaux garantissent que les équipements de séparation fonctionnent dans les paramètres de conception. Une surcharge d’alimentation submerge les séparateurs magnétiques et les systèmes de classification par air, réduisant l’efficacité. Une alimentation insuffisante gaspille de la capacité et augmente les coûts de traitement par tonne.
Surveillez en continu les débits d’alimentation et ajustez-les en fonction des caractéristiques du matériau. Un matériau en caoutchouc humide ou collant ne s’écoule pas comme un matériau sec. Les pneus de camion fortement chargés en acier nécessitent une manutention différente de celle des pneus de voitures particulières. Les opérateurs expérimentés apprennent à reconnaître ces variations et à ajuster les réglages en conséquence.
Contrôle de la température
Les opérations de broyage génèrent une chaleur importante par friction. Des températures élevées affectent les propriétés du caoutchouc et l’efficacité de la séparation. Le caoutchouc chauffé devient collant, adhère aux surfaces des équipements et peut transporter des contaminants tout au long du procédé.
Mettez en place des mesures de refroidissement afin de maintenir des températures de traitement adaptées. Le refroidissement par air ambiant, les chambres de broyage refroidies à l’eau ou le fonctionnement intermittent permettent de maîtriser l’accumulation de chaleur. Certaines opérations utilisent le broyage cryogénique à l’azote liquide pour des applications haut de gamme, bien que cela augmente fortement les coûts d’exploitation.
Conception du flux de matière
L’agencement de l’usine influence l’efficacité de la séparation. Réduisez au maximum les points de transfert de matière où une contamination peut survenir. Les systèmes de convoyage fermés empêchent la contamination externe tout en réduisant la génération de poussière. L’écoulement par gravité entre les étapes de traitement, lorsque cela est possible, limite les manipulations mécaniques et les sources potentielles de contamination.
Séparez, lorsque c’est possible, les lignes de traitement selon les différents types de pneus. Traiter séparément les pneus de tourisme et les pneus poids lourds permet d’optimiser les réglages pour chaque type de matériau. Cette approche améliore à la fois la pureté et l’efficacité du traitement.
Contrôle qualité et essais
Surveillance en cours de process
Mettez en place des contrôles qualité tout au long du processus de production plutôt que de vous appuyer uniquement sur les essais du produit final. L’inspection visuelle de la matière à chaque étape de traitement permet d’identifier les problèmes rapidement. Des détecteurs magnétiques placés après les étapes de séparation confirment l’efficacité de l’élimination de l’acier.
Un échantillonnage et une analyse réguliers permettent de suivre l’évolution de la pureté dans le temps. Prélevez des échantillons à chaque poste de production afin d’identifier les variations. Les cartes de contrôle statistique des processus aident à distinguer les variations normales des problèmes émergents nécessitant une action corrective.
Méthodes d’essai en laboratoire
Une mesure précise de la pureté nécessite des procédures d’essai standardisées. La séparation magnétique des échantillons de laboratoire permet de quantifier la teneur en acier. Les essais au feu déterminent la teneur en fibres en brûlant les matières textiles puis en pesant le résidu. L’analyse par tamis confirme que la granulométrie répond aux spécifications.
Investissez dans des équipements de laboratoire de base pour les essais de routine. Les sondes magnétiques, les balances de précision et les jeux de tamis standards permettent une vérification régulière de la qualité. Des protocoles d’essai documentés garantissent la cohérence entre les opérateurs et dans le temps.
Conformité aux spécifications client
Les clients de poudre de caoutchouc premium spécifient des niveaux de contamination maximum dans les contrats d’achat. Les spécifications courantes incluent moins de 0.1% de teneur en acier et moins de 0.5% de teneur en fibres. Atteindre une pureté de 99%+ signifie respecter ces exigences strictes de manière constante.
Un certificat d’analyse accompagne les expéditions destinées aux clients premium. Ces documents indiquent les résultats des essais pour chaque lot de production, démontrant la conformité aux spécifications. La tenue de registres détaillés soutient les affirmations de qualité et renforce la confiance des clients.
Problèmes courants de pureté et solutions
Malgré tous les efforts, des problèmes de pureté surviennent parfois. Un diagnostic et une correction rapides permettent de limiter la production hors spécifications. Les problèmes courants comprennent l’usure des séparateurs magnétiques, l’endommagement des cribles, le mauvais alignement du classificateur à air et les variations de matière première.
Établissez des procédures de dépannage à suivre par les opérateurs lorsque des écarts de qualité se produisent. Vérifiez les réglages des équipements, inspectez les pièces d’usure et contrôlez les caractéristiques de la matière première. Documentez les actions correctives pour référence future et pour l’amélioration continue.
Considérations d’investissement
Obtenir une pureté de la poudre de caoutchouc supérieure à 99 % nécessite un investissement adapté en équipements. Les lignes de recyclage de base produisent un matériau de qualité standard, adapté à des applications à plus faible valeur. Une pureté premium nécessite des étapes de séparation supplémentaires et des systèmes de contrôle qualité.
Évaluez les opportunités de marché lors de la planification des investissements en équipements. La poudre de caoutchouc premium se vend à des prix supérieurs de 30 à 50 % par rapport aux qualités standard. Calculez le retour sur investissement en fonction des primes de prix possibles et des coûts de production supplémentaires.
Contactez Shuliy Machinery pour discuter des configurations d’équipements optimisées pour vos niveaux de pureté cibles et les exigences du marché. Notre équipe d’ingénierie conçoit des systèmes équilibrant investissement initial, coûts d’exploitation et qualité du produit afin de maximiser votre rentabilité.