Contents
En el reciclaje de plásticos, muchos fabricantes se centran especialmente en la capacidad de producción, la potencia de la máquina y los costes de la materia prima. Sin embargo, hay un factor que a menudo se subestima durante la producción diaria: el control de la humedad.
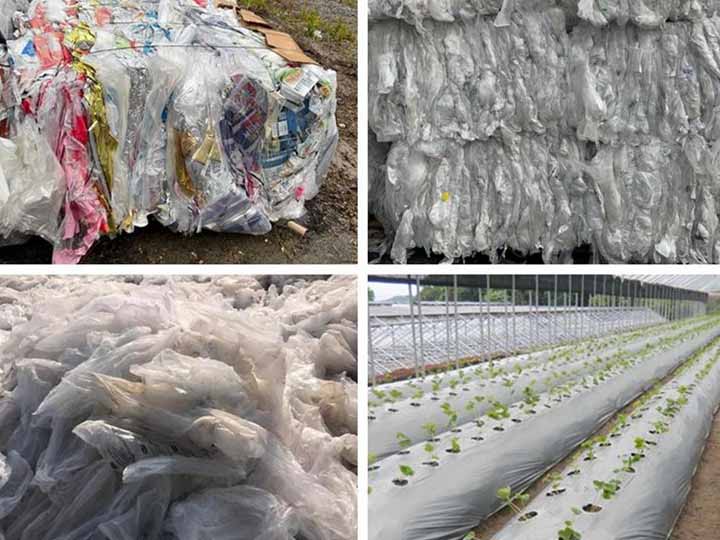
El exceso de humedad en los materiales plásticos lavados puede reducir seriamente la calidad de los pellets de plástico, especialmente al procesar film de PE, sacos tejidos de PP, film agrícola y plásticos rígidos contaminados. Unas condiciones de secado deficientes no solo afectan al aspecto del pellet, sino que también pueden provocar una presión de extrusión inestable, obstrucción frecuente de la malla y paradas de producción innecesarias.
Para las plantas de reciclaje que buscan producir pellets reciclados de alto valor, el control de la humedad es tan importante como el rendimiento de la extrusión.
Por qué la humedad es un problema común en las plantas de reciclaje de plástico
Después de la trituración y el lavado, los materiales plásticos suelen conservar algo de agua superficial. Los materiales en film fino son especialmente difíciles de secar porque el agua queda atrapada entre las capas plegadas durante el lavado y el transporte.
En muchas plantas de reciclaje, un secado insuficiente es una de las principales causas de una producción inestable de pellets.
Cuando el material húmedo entra directamente en la extrusora, se forma vapor rápidamente dentro del cilindro del tornillo. Esto afecta a la estabilidad de la fusión y, finalmente, reduce la calidad general de los pellets de plástico.
Los problemas típicos incluyen:
- pellets con burbujas internas
- tamaño irregular de los gránulos
- presión de extrusión inestable
- rotura del filamento durante la peletización
- mayor contaminación de la malla
- menor densidad de los pellets
Estos problemas son especialmente visibles en aplicaciones de reciclaje de film, donde los materiales ligeros tienden a retener más humedad que los plásticos rígidos.
Por este motivo, muchos sistemas de reciclaje modernos ahora ponen mayor énfasis en las etapas de secado y alimentación antes de la peletización.
Cómo afecta la humedad al aspecto y la densidad de los pellets
Una de las señales más claras de un mal control de la humedad es un aspecto irregular de los pellets.
Dentro del sistema de extrusión, el vapor de agua crea pequeñas bolsas de aire en el plástico fundido. Esto puede dar lugar a pellets reciclados con superficies rugosas, una estructura interna poco compacta o un rendimiento de corte inestable.
En general, los pellets reciclados de alta calidad deberían tener:
- superficies lisas
- densidad estable
- forma uniforme
- rendimiento de fusión constante
Sin embargo, el exceso de humedad suele producir:
- pellets porosos
- gránulos espumosos
- filamentos de plástico débiles
- tamaño irregular de los pellets
En entornos de producción reales, un secado estable suele ser más importante que simplemente aumentar la temperatura de extrusión.
Algunas plantas de reciclaje que procesan film de PE con alto contenido de humedad ya utilizan sistemas combinados de deshidratación y escurrido antes de la extrusión. Este enfoque no solo mejora la estabilidad de la alimentación, sino que también ayuda a mantener una mejor calidad del pellet de plástico durante toda la operación continua.
La humedad puede aumentar el tiempo de inactividad del cambiador de mallas
La humedad también afecta directamente la eficiencia de filtración dentro del proceso de extrusión.
Cuando la fusión se vuelve inestable, es más probable que impurezas como residuos de papel, arena, partículas de aluminio y plástico degradado se acumulen en la malla filtrante. Como resultado, los cambiadores de mallas requieren sustitución con mayor frecuencia.
Esto normalmente provoca:
- presión inestable de la máquina
- más interrupciones de producción
- mayores necesidades de mano de obra
- aumento de los costes de mantenimiento
En algunos talleres de reciclaje, un secado deficiente hace que la frecuencia de sustitución de las mallas aumente de forma significativa, especialmente al procesar film agrícola o residuos de envases posconsumo.
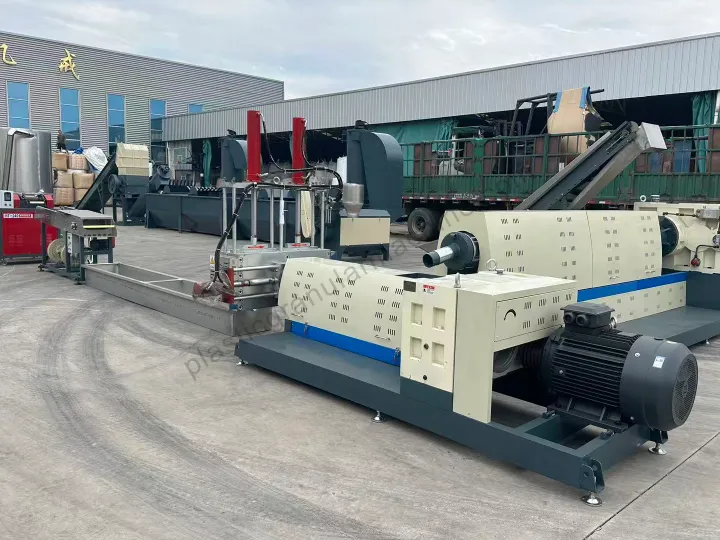
Para reducir el tiempo de inactividad, muchas líneas de reciclaje utilizan ahora cambiadores hidráulicos de mallas que permiten una operación continua durante la sustitución de la malla. Un flujo de fusión estable combinado con un secado eficiente puede mejorar enormemente la eficiencia general de la producción.
También puede obtener más información sobre los sistemas integrados de lavado y peletizado en esta guía sobre el proceso de una planta de reciclaje de plástico.
Por qué el reciclaje de film requiere un mejor equipo de secado
Los distintos plásticos se comportan de forma muy diferente durante el reciclaje.
Los copos rígidos de HDPE y PP son relativamente fáciles de secar después del lavado. Los materiales en film, sin embargo, presentan desafíos mucho mayores porque son ligeros, flexibles y tienen más probabilidades de retener agua.
Los materiales de film húmedos pueden fácilmente:
- enrollarse alrededor de los ejes
- formar puentes dentro de los alimentadores
- bloquear los sistemas de transporte
- interrumpir la estabilidad de la extrusión
Debido a estas características, muchas líneas de reciclaje de film están equipadas con:
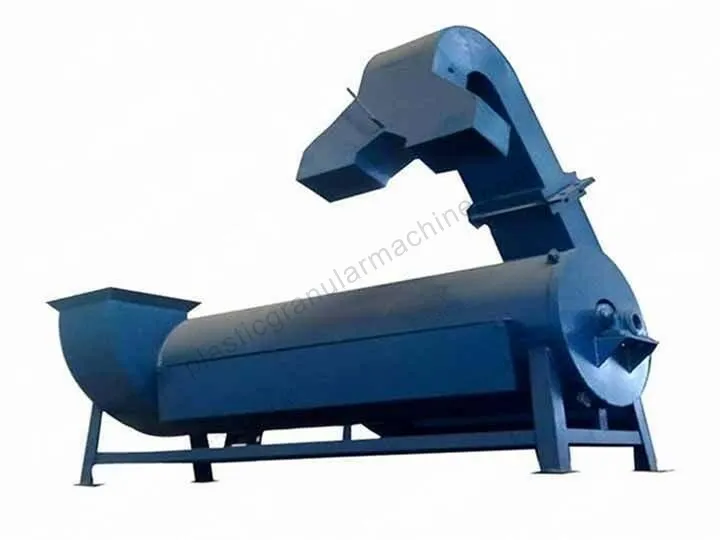
- vertical dewatering machines
- secadores de prensado
- secado por aire caliente
- pipelines forced feeding systems
Entre estos componentes, la estabilidad de alimentación suele pasarse por alto. En realidad, una alimentación inestable es una de las causas ocultas de la baja calidad de los pellets de plástico en las plantas de reciclaje de film.
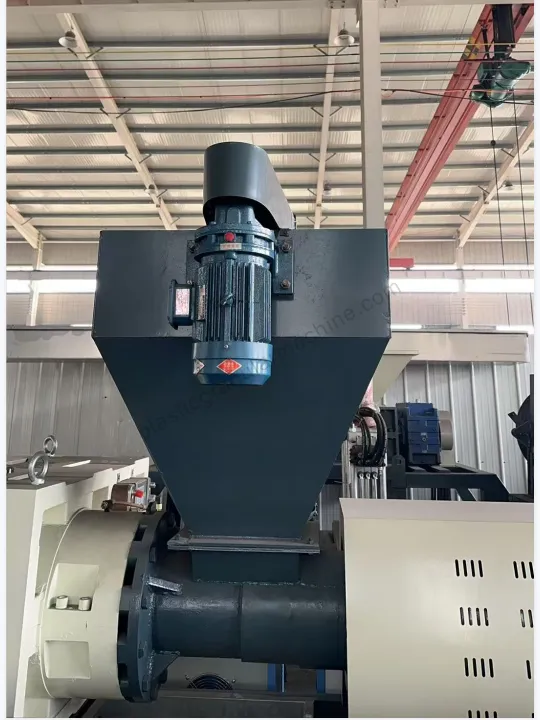
Algunas alimentadoras forzadas modernas están diseñadas con agitación automática o estructuras antiatasco para ayudar a que la película húmeda entre en la extrusora de forma más uniforme. Este tipo de sistema de alimentación es especialmente útil al procesar película blanda de PE con alto contenido de humedad.
Cómo un secado adecuado mejora la eficiencia del reciclaje
Mejorar el control de la humedad no siempre requiere máquinas más grandes ni un mayor consumo de energía. En muchos casos, optimizar el flujo del proceso produce mejores resultados que simplemente aumentar la capacidad de extrusión.
Un sistema de reciclaje estable suele incluir:
- lavado eficiente
- deshidratación fiable
- transporte estable del material
- extrusión continua
- enfriamiento uniforme de los pellets
Varios métodos prácticos pueden mejorar el rendimiento del secado:
Utilice máquinas deshidratadoras verticales de alta velocidad
Los sistemas de deshidratación centrífuga eliminan la mayor parte del agua superficial antes de que el material entre en la etapa de peletizado.
Añada secadores de prensado para película blanda
Para materiales de película PE y rafia PP, los secadores de prensado pueden eliminar la humedad y, al mismo tiempo, comprimir el material suelto en flakes más densos.
Separe el procesamiento de película y plástico rígido
Las películas plásticas y los plásticos rígidos se comportan de manera muy diferente durante el secado y la extrusión. Utilizar configuraciones de reciclaje separadas suele mejorar la estabilidad operativa.
Mejorar la Consistencia de la Alimentación
Los sistemas de alimentación forzada ayudan a evitar la acumulación de material húmedo y a mantener una presión de extrusión estable.
En muchas plantas de reciclaje, estos ajustes mejoran significativamente la calidad de los pellets de plástico a largo plazo, al tiempo que reducen tiempos de parada innecesarios.
Una Mejor Calidad de los Pellets Significa un Mayor Valor de Mercado
En el mercado de plásticos reciclados, la calidad de los pellets afecta directamente al valor de reventa y a la aceptación del cliente.
Los pellets reciclados uniformes son más fáciles de usar en:
- moldeo por inyección
- extrusión de tuberías
- producción de film soplado
- fabricación de láminas
Los pellets de baja calidad, sin embargo, pueden dar lugar a:
- procesamiento posterior inestable
- mala apariencia del producto
- mayores tasas de rechazo
- reclamaciones de clientes
Para las empresas de reciclaje que manejan grandes volúmenes de producción, incluso pequeñas mejoras en la calidad de los pellets de plástico pueden generar importantes beneficios económicos a largo plazo.
Por eso, muchas plantas de reciclaje están prestando cada vez más atención a la eficiencia del lavado, el rendimiento del secado y la estabilidad de la alimentación, no solo al tamaño de la extrusora.
Cómo elegir el sistema de reciclaje adecuado para materiales húmedos
No todos los sistemas de reciclaje son adecuados para materiales con alto contenido de humedad. Al procesar film de PE lavado, plástico agrícola o residuos posconsumo contaminados, la sección de secado cobra una importancia especial.
Los factores clave a considerar incluyen:
- eficiencia de deshidratación
- estabilidad de alimentación
- consistencia de la presión de extrusión
- método de cambio de malla
- configuración de secado
Un sistema de reciclaje bien diseñado debe mantener un flujo de material estable desde el lavado hasta la peletización, especialmente cuando se trabaja con materiales de film ligeros.
Para muchas plantas de reciclaje, mejorar el control de la humedad es una de las formas más eficaces de lograr una producción más estable y una mejor consistencia de los pellets.
Conclusión
La humedad es uno de los factores más importantes que afectan la calidad del pellet de plástico durante el reciclaje.
El exceso de agua puede reducir la densidad del pellet, desestabilizar la presión de extrusión, aumentar la frecuencia de obstrucción de las mallas y disminuir el valor de los pellets reciclados.
Ya sea para procesar film flexible o plásticos rígidos, los sistemas adecuados de secado, deshidratación y alimentación son esenciales para mantener una producción estable de pellets.
A medida que los estándares de reciclaje siguen aumentando, cada vez más fabricantes reconocen que un control eficiente de la humedad no es solo un proceso de apoyo, sino una parte clave para producir de forma constante pellets de plástico reciclado de alta calidad.