Contents
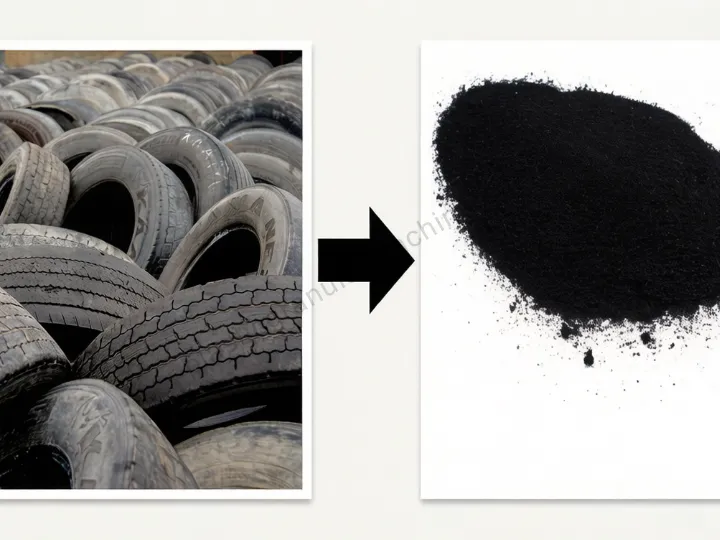
Das Verständnis des Reifenrecyclingprozesses hilft Betreibern, die Produktionseffizienz und Produktqualität zu optimieren. Moderne Reifenrecyclinganlagen verwandeln Altreifen durch einen systematischen, mehrstufigen Prozess in wertvolle Rohstoffe. Dieser Leitfaden erklärt jeden Schritt von der ersten Reifensammlung bis zur abschließenden Produktion von Gummipulver.
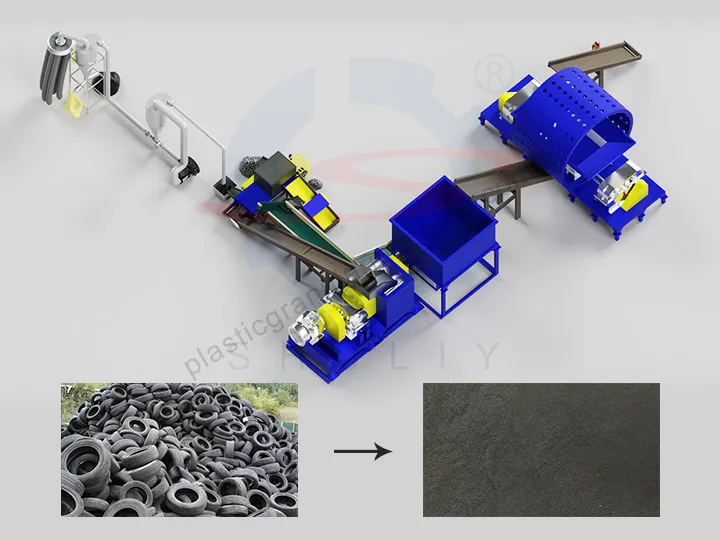
Überblick über den Reifenrecyclingprozess
Der Reifenrecyclingprozess umfasst mehrere klar abgegrenzte Stufen, die darauf ausgelegt sind, die Reifengröße schrittweise zu reduzieren und verschiedene Materialbestandteile voneinander zu trennen. Eine vollständige Reifenrecyclinglinie erzeugt in der Regel drei Hauptprodukte: Gummipulver oder Granulat, Stahldraht und Textilfasern. Jedes Material wird in verschiedenen Branchen eingesetzt und schafft so Wert aus einem zuvor als Abfall betrachteten Stoff.
Die Effizienz Ihrer Reifenrecyclinganlage hängt von der richtigen Auswahl der Ausrüstung, der Prozessoptimierung und der Qualitätskontrolle in jeder Phase ab. Wer versteht, wie jeder Schritt zum Endprodukt beiträgt, kann Verbesserungspotenziale erkennen und auftretende Probleme gezielt beheben.
Schritt 1: Reifensammlung und erste Sortierung
Der Reifenrecyclingprozess beginnt mit der Sammlung von Altreifen aus verschiedenen Quellen. Kfz-Werkstätten, Reifenhändler, Flottenbetreiber und kommunale Sammelstellen für Abfälle liefern den Rohstoff. Eine durchdachte Sammellogistik sichert eine gleichmäßige Versorgung für den kontinuierlichen Betrieb.
Bei der ersten Sortierung werden die Reifen nach Typ und Größe getrennt. Pkw-Reifen, Lkw-Reifen und Off-the-Road-(OTR)-Reifen erfordern aufgrund ihrer unterschiedlichen Größe und Konstruktion verschiedene Verarbeitungskonzepte. Die Sortierung identifiziert außerdem Reifen, die sich nicht für das Recycling eignen, etwa stark verunreinigte oder über die Verarbeitungskapazität hinaus beschädigte Reifen.
Die Lagerung ist von großer Bedeutung. Reifen sollten in überdachten Bereichen gelagert werden, die vor direkter Sonneneinstrahlung und Regenwasseransammlungen geschützt sind. Eine sachgerechte Stapelung verhindert Verformungen und erleichtert die effiziente Zuführung zu den Verarbeitungsanlagen. Dem Brandschutz ist angesichts der Brennbarkeit von Gummimaterialien besondere Aufmerksamkeit zu widmen.
Schritt 2: Entwulsten und Vorbehandlung von Reifen
Die Vorbehandlung bereitet Reifen für ein effizientes Zerkleinern und Mahlen vor. Der erste entscheidende Arbeitsschritt besteht darin, die Stahlwulstdrähte aus den Reifenflanken zu entfernen. Diese dicken Stahlseile, die in die innere Struktur des Reifens eingebettet sind, können die Zerkleinerungsanlagen beschädigen, wenn sie nicht zuvor entfernt werden.
Reifen-Entwulster nutzen hydraulische Kraft, um die Wulstdrähte aus den Reifenkarkassen herauszuziehen. Der gewonnene Stahl stellt wertvollen Schrott dar, der direkt an Stahlrecycler verkauft werden kann. Sauberer Stahl aus dem Entwulsten erzielt in der Regel bessere Preise als gemischter Schrott, da seine Zusammensetzung bekannt ist und nur eine geringe Verunreinigung vorliegt.
Bei größeren Reifen, insbesondere OTR-Bergbaureifen, spezielle
tire dismantling equipmentzerlegt massive Reifenstrukturen in handhabbare Stücke. Diese vorläufige Größenreduzierung ermöglicht es den nachfolgenden Verarbeitungsschritten, das Material effizient zu handhaben.
Schritt 3: Zerkleinerung im ersten Durchgang
Die Zerkleinerung im ersten Durchgang stellt die erste wesentliche Stufe der Größenreduzierung dar.Tire shredders
Ausgestattet mit rotierenden Klingen zerschneiden diese Maschinen ganze Reifen in handtellergroße Stücke mit einer Größe von etwa 50–100 mm. Diese drastische Größenreduzierung bereitet das Material für nachfolgende Mahlprozesse vor.
Moderne Reifen-Zerkleinerungssysteme arbeiten mit Zweiwellen- oder Vierwellen-Konfigurationen. Diese Ausführungen ziehen Reifen automatisch in die Schneidkammer und reduzieren so den Bedarf an manueller Zuführung. Die ineinandergreifenden Messer zerteilen Gummi-, Stahl- und Faserbestandteile gleichzeitig und erzeugen gleichmäßige, grobe Chips für die weitere Verarbeitung.
Die Ausgabekörnung des Zerkleinerers lässt sich durch den Wechsel der Siebkörbe anpassen. Kleinere Siebe erzeugen feinere Chips, verringern jedoch die Durchsatzleistung. Bediener stimmen die Ausgabekörnung auf das Produktionsvolumen und die Anforderungen der nachgeschalteten Anlagen sowie die Marktspezifikationen für Zwischenprodukte ab.
Schritt 4: Sekundärvermahlung und Größenreduzierung
Die Sekundärvermahlung wandelt zerkleinerte Reifenchips in Gummigranulat oder Pulver um. In dieser Stufe kommen in der Regel Hochgeschwindigkeits-Granulatoren mit speziellen Messern zum Einsatz, die für die Gummiverarbeitung ausgelegt sind. Beim Mahlprozess entsteht Reibungswärme, die dazu beiträgt, den Gummi von eingebetteten Stahl- und Faserbestandteilen zu trennen.
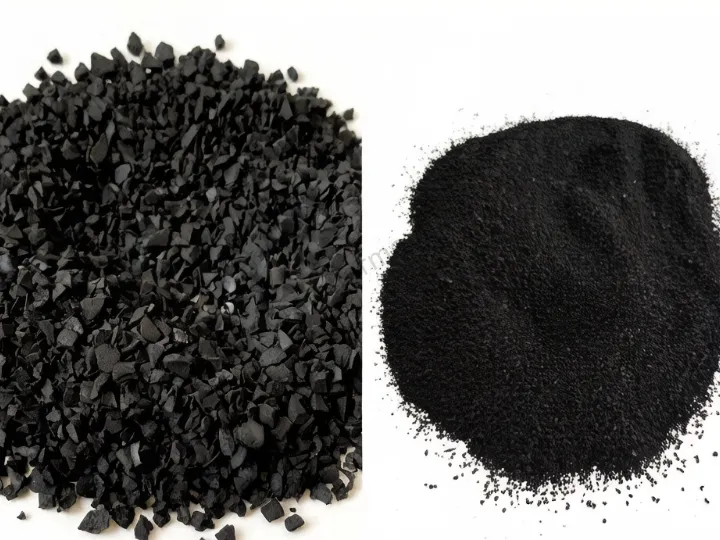
Je nach Produktspezifikation können mehrere Mahlstufen eingesetzt werden. Die erste Vermahlung erzeugt Gummigranulat im Bereich von 1-5mm, das sich für Spielplatzbeläge und Laufbahnen eignet. Eine weitere Vermahlung erzeugt feines Gummipulver mit 10 bis 40 mesh (0.4-2.0mm) für die Asphaltmodifikation und Formprodukte.
Siebsysteme klassifizieren das gemahlene Material nach Größe. Überkorn wird zur weiteren Verarbeitung an den Mahlprozess zurückgeführt, während materialgerechte Partikel in die Trennstufen weitergeleitet werden. Dieses geschlossene System sorgt für eine gleichbleibende Produktqualität und maximiert die Materialausnutzung.
Schritt 5: Stahlabscheidung
Die magnetische Trennung entfernt Stahlfragmente, die bei den Mahlvorgängen freigesetzt werden. Selbst nach dem Entfernen der Wulste enthalten Reifen noch erhebliche Stahlanteile in den Gürtelpaketen und im Wulstbereich. Leistungsstarke Magnettrommeln oder Überbandmagnete ziehen ferromagnetische Materialien an, während Gummi und Fasern hindurchgelangen.
Die Effizienz der magnetischen Trennung hängt von der Magnetstärke, der Materialdurchsatzrate und der Partikelgröße ab. Mehrere Trennstufen können erforderlich sein, um hohe Stahlausbeuten zu erzielen. Sauberer Stahl, der aus diesem Prozess zurückgewonnen wird, schafft zusätzlichen Erlös und verhindert Verunreinigungen der Endprodukte aus Gummi.
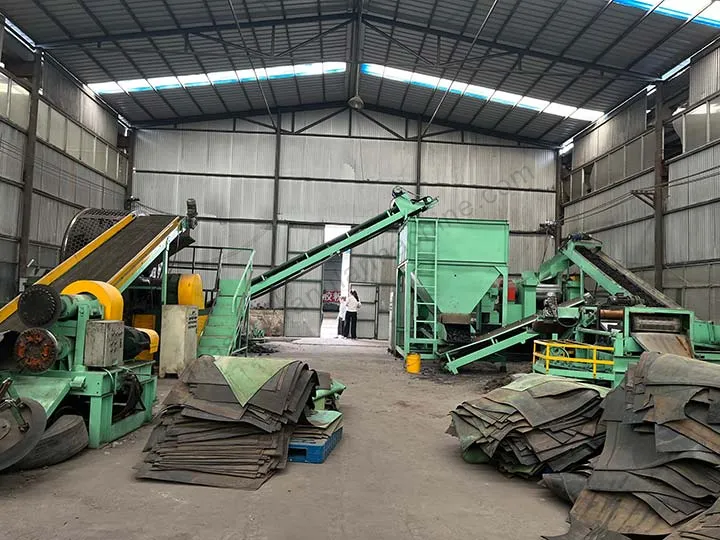
Modernerubber recycling plantsintegrieren Magnetabscheider nahtlos in Materialhandhabungssysteme. Automatische Steuerungen passen die Intensität des Abscheiders an die Materialeigenschaften an und optimieren so die Rückgewinnung bei gleichbleibender Verarbeitungsgeschwindigkeit.
Schritt 6: Fasertrennung
Die Trennung von Textilfasern stellt die letzte Stufe der Materialrückgewinnung dar. Reifen enthalten Nylon- oder Polyesterfasern, die für die strukturelle Verstärkung sorgen. Diese Fasern müssen entfernt werden, um sauberes Gummipulver für hochwertige Anwendungen zu erzeugen.
Faserabscheider nutzen eine Kombination aus Luftstrom und Siebung, um leichte textile Bestandteile von schwereren Gummipartikeln zu entfernen. Vakuumsysteme ziehen die Fasern ab, während das Gummi durch Klassifizierungssiebe fällt. Die getrennten Fasern können für verschiedene industrielle Anwendungen verkauft oder als Brennstoff in Zementöfen verwendet werden.
Um eine Faseraustragung von über 99 % zu erreichen, sind korrekt eingestellte Luftströmung und Siebkonfigurationen erforderlich. Die Bediener überwachen die Trenneffizienz durch Sichtprüfung und Qualitätskontrollen. Jede im Gummipulver verbleibende Faser beeinträchtigt die Produktqualität und kann die Markteinsetzbarkeit einschränken.
Schritt 7: Endklassifizierung und Verpackung
Die letzte Verarbeitungsstufe klassifiziert Gummipulver oder Granulat nach Größe und bereitet die Produkte für den Versand vor. Eine präzise Siebung gewährleistet eine gleichmäßige Partikelgrößenverteilung gemäß den Kundenspezifikationen. Zu den gängigen Größenklassifizierungen für Pulveranwendungen zählen 10-20 mesh, 20-30 mesh und 30-40 mesh.
Die Verpackungsoptionen variieren je nach Kundenanforderungen und Transportlogistik. Big Bags (1-ton capacity) eignen sich für Großabnehmer mit Materialhandling-Ausrüstung. Kleinere 25kg-Säcke dienen Kunden mit begrenzter Lagerkapazität oder spezifischen Chargenanforderungen. Einige Anlagen bieten Silo-Lagerung mit pneumatischer Entleerung für Großverbraucher mit kontinuierlichem Bedarf an.
Die Qualitätskontrolle in dieser Phase prüft die Produktspezifikationen vor dem Versand. Eine Analyse der Maschenweite, die Prüfung des Feuchtigkeitsgehalts, Kontrollen auf Faserverunreinigungen und die Sichtprüfung stellen eine gleichbleibende Produktqualität sicher. Die Dokumentation der Prüfergebnisse gibt den Kunden Sicherheit in Bezug auf die Konstanz des Produkts.
Tipps zur Prozessoptimierung
Die Optimierung Ihres Altreifen-Recyclingprozesses erfordert die Beachtung mehrerer Schlüsselfaktoren. Regelmäßige Wartung der Anlagen verhindert ungeplante Stillstände und erhält die Produktqualität. Schliffpläne für Messer, Schmierintervalle und Programme zum Austausch der Siebe sorgen dafür, dass die Anlagen mit höchster Effizienz laufen.
Die Steuerung der Beschickungsrate hat einen erheblichen Einfluss auf die Verarbeitungseffizienz. Eine Überbeschickung der Anlagen verursacht Verstopfungen und übermäßigen Verschleiß, während eine zu geringe Beschickung die Produktionskapazität reduziert. Die Ermittlung der optimalen Beschickungsrate für Ihre spezifischen Materialeigenschaften verbessert den Durchsatz und senkt die Betriebskosten.
Die Temperaturüberwachung während des Mahlens verhindert die Zersetzung des Gummis. Übermäßige Hitze kann dazu führen, dass sich der Gummi zersetzt oder an den Geräteoberflächen festsetzt. Kühlsysteme, Anpassungen der Verarbeitungsgeschwindigkeit und intermittierender Betrieb helfen dabei, die Temperatur innerhalb akzeptabler Bereiche zu halten.
Anlagenkonfiguration für unterschiedliche Endprodukte
| Zielprodukt | Erforderliche Ausrüstung | Typisches Endprodukt |
|---|---|---|
| Gummichips (50-100mm) | Nur Reifenzerkleinerer | Aus Altreifen gewonnener Brennstoff (TDF) |
| Gummigranulat (1-5mm) | Zerkleinerer + Mühle | Spielplatzbeläge, Laufbahnen |
| Gummipulver (10-40 mesh) | Komplette Linie mit Separierern | Asphalt, Formteile |
Professionelle Reifenrecycling-Ausrüstung anfragen
Die Umsetzung eines effizienten Reifenrecyclingprozesses erfordert hochwertige Ausrüstung, die für den Dauerbetrieb ausgelegt ist. Bei Shuliy Machinery fertigen wir komplette Reifenrecyclinglinien, die auf Ihre spezifischen Produktionsanforderungen und Zielmärkte abgestimmt sind.
Unser Engineering-Team unterstützt Sie bei der Auslegung optimaler Prozessabläufe auf Basis Ihrer Einsatzmaterialeigenschaften, Produktionsziele und Produktspezifikationen. Von Einzelmaschinen bis hin zu schlüsselfertigen Komplettsystemen liefern wir Ausrüstung, die zuverlässige Leistung und gleichbleibende Produktqualität bietet.
Kontaktieren Sie uns, um Ihre Anforderungen für Ihr Reifenrecyclingprojekt zu besprechen und maßgeschneiderte Ausrüstungsempfehlungen für Ihren Betrieb zu erhalten.