Contents
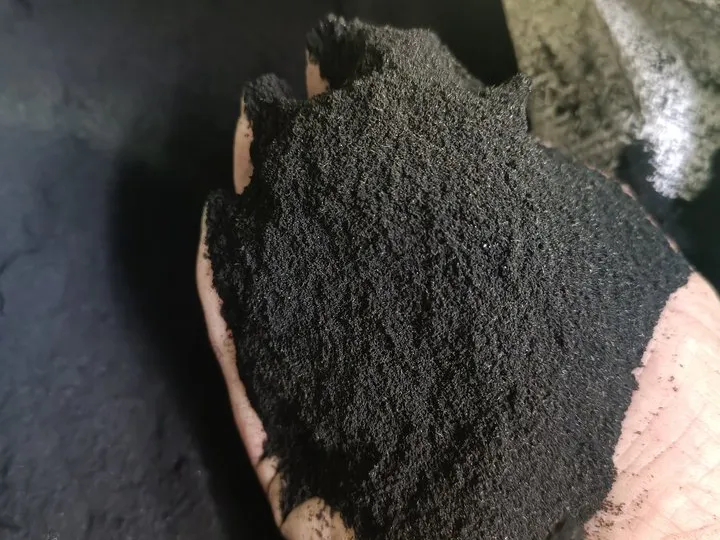
Die Erzielung einer Gummipulverreinheit von 99 % oder höher unterscheidet Premium-Recyclingbetriebe von Massenanbietern. Hochreines Gummipulver erzielt deutlich bessere Preise und eröffnet den Zugang zu anspruchsvollen Anwendungen wie Asphaltmodifikation und Polymermischungen. Dieser Leitfaden erläutert die Anlagen, Verfahren und Qualitätskontrollmaßnahmen, die erforderlich sind, um verunreinigungsfreies recyceltes Gummipulver herzustellen.
Verständnis der Verunreinigungsquellen bei Gummipulver
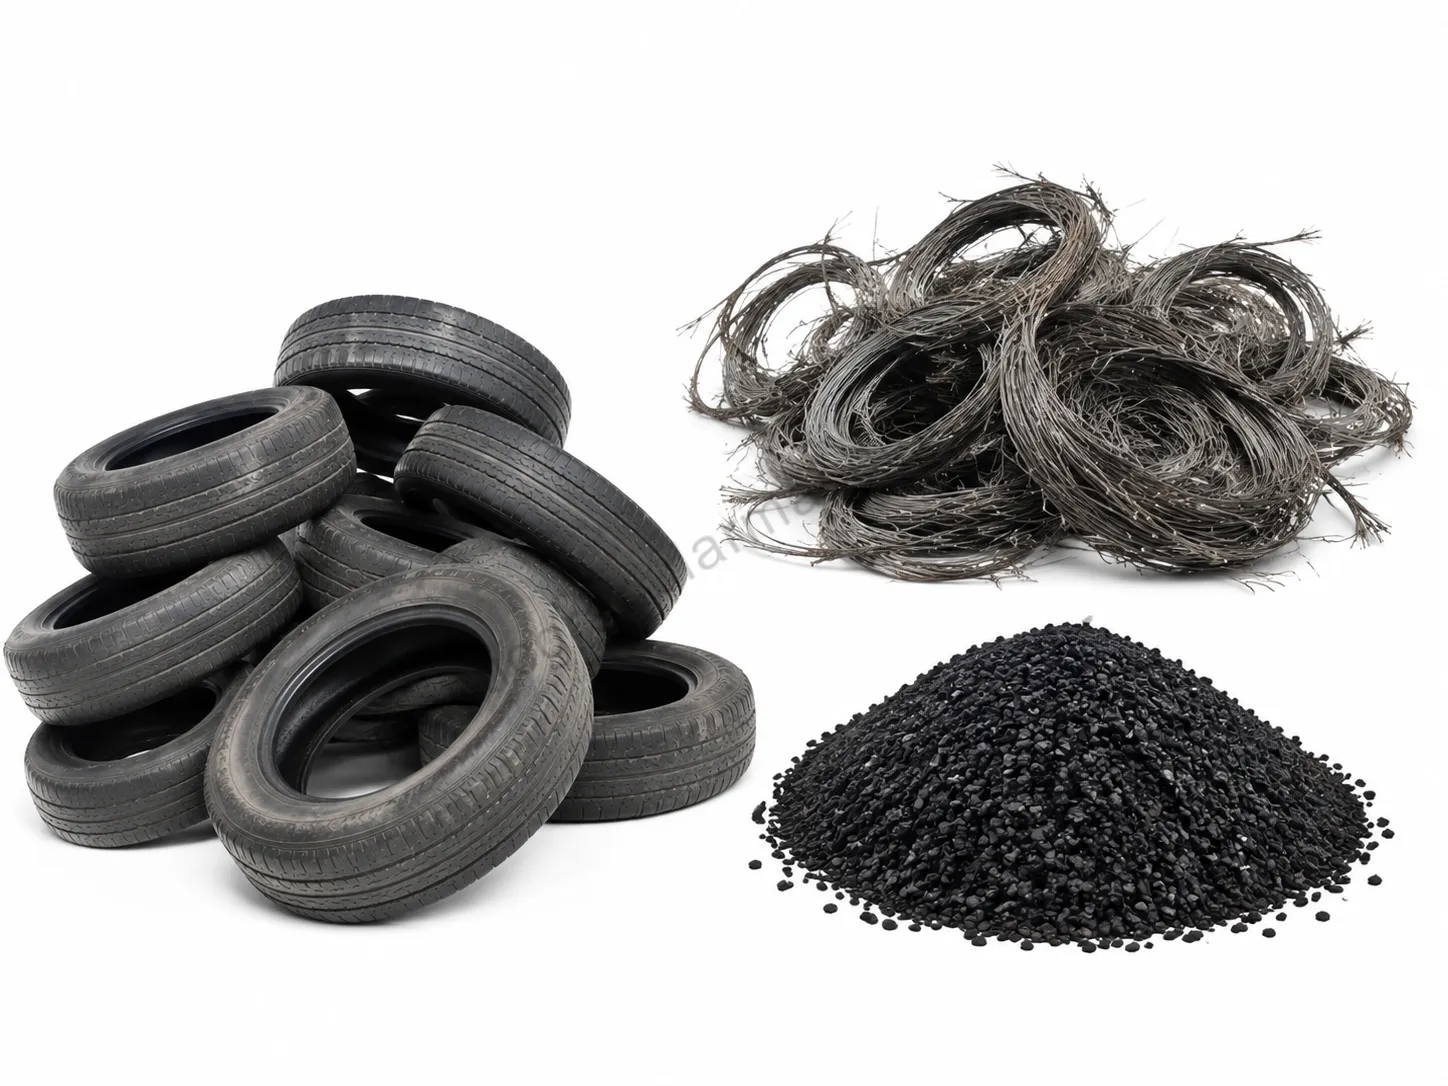
Vor der Umsetzung von Maßnahmen zur Reinheitsverbesserung hilft das Verständnis der Verunreinigungsquellen, die Anstrengungen gezielt auszurichten. Reifen bestehen aus drei Hauptkomponenten: Gummimischung, Stahlverstärkung und Textilfasern. Jede davon stellt im Recyclingprozess besondere Trennherausforderungen dar.
Stahlverunreinigungen stammen aus Wulstdrähten, Gürtelpaketen und der darunterliegenden Karkassenverstärkung. Selbst nach dem Entwulsten verbleibt ein erheblicher Stahlanteil über die gesamte Reifenstruktur verteilt. Die magnetische Trennung entfernt ferromagnetische Materialien, doch die Wirksamkeit hängt von der Magnetstärke, der Partikelgröße und den Verarbeitungsbedingungen ab.
Faserverunreinigungen stammen von Polyester- oder Nylonschnüren, die in den Reifenaufbau eingebettet sind. Diese Textilmaterialien geben dem Reifen seine strukturelle Stabilität, müssen jedoch für hochreines Gummipulver entfernt werden. Die Faserabtrennung erweist sich als schwieriger als die Stahlentfernung, da Textilmaterialien nicht magnetisch sind und eine ähnliche Dichte wie Gummi aufweisen.
Bewährte Verfahren zur Stahlabtrennung
Vorbehandlung: Reifenentwulstung
Die effektive Entfernung von Stahl beginnt vor den Zerkleinerungsarbeiten.Tire debeadersextracten dicke Wulstdrähte aus den Reifenflanken und reduzieren so den Stahlanteil, der in nachgelagerte Prozesse gelangt, um 30–40 %. Dieser vorbereitende Schritt schützt die Zerkleinerungsanlagen und vereinfacht die anschließende magnetische Trennung.
Entwulstungsprozesse erfordern eine korrekte Maschineneinstellung und geschulte Bediener. Eine unzureichende Zugkraft lässt Stahlreste in den Reifenhülsen zurück, während zu hohe Kräfte das Gummimaterial beschädigen. Regelmäßige Wartung der Entwulstungshaken und Hydrauliksysteme gewährleistet eine konstante Leistung.
Primäre magnetische Trennung
Magnetabscheider, die nach dem Zerkleinern angeordnet sind, erfassen Stahlfragmente, die bei der Größenreduzierung freigesetzt werden. Trommelmagnete oder Überbandmagnete ziehen eisenhaltige Materialien an, während Gummigranulat hindurchläuft. Die in Gauss gemessene Magnetstärke beeinflusst die Trenneffizienz direkt.
Hochintensive Seltenerdmagnete bieten im Vergleich zu Standard-Keramikmagneten eine überlegene Trennleistung. Zwar sind sie anfangs teurer, doch Seltenerdmagnete erzielen eine bessere Stahlabscheidung und behalten ihre Stärke über längere Betriebszeiträume. Für Anwendungen mit einem Reinheitsgrad von über 99 % ist eine hochintensive magnetische Trennung unverzichtbar.
Sekundäre und tertiäre magnetische Trennung
Eine einstufige magnetische Trennung erreicht nur selten die angestrebten Reinheitsgrade. Mehrere Trennstufen reduzieren den Stahlgehalt schrittweise. Die sekundäre Trennung nach der ersten Zerkleinerung erfasst kleinere Stahlfragmente, die im ersten Prozessschritt übersehen wurden. Die tertiäre Trennung nach der Feinmahlung entfernt mikroskopisch kleine Stahlpartikel, die im Gummipulver eingebettet sind.
Jede Trennstufe sollte mit zunehmend stärkeren Magneten oder unterschiedlichen Magnetkonfigurationen arbeiten. Trommelmagnete eignen sich gut für grobes Material, während Plattenmagnete oder Magnetwalzen bei feinem Pulver wirksamer sind. Eine strategische Platzierung entlang der Produktionslinie maximiert die Stahlrückgewinnung.
Fasertrenntechniken
Luftklassiersysteme
Die Luftklassierung ist die wichtigste Methode zur Entfernung von Textilfasern aus Gummipulver. Diese Systeme nutzen Dichteunterschiede zwischen Gummi- und Fasermaterialien. Luftströme transportieren leichte Fasern nach oben, während schwerere Gummipartikel durch die Klassierzonen fallen.
Eine wirksame Luftklassierung erfordert eine präzise Steuerung des Luftstroms. Ein zu geringer Luftstrom hebt die Fasern nicht an, während ein zu hoher Luftstrom wertvolle Gummipartikel in den Abfallstrom mitreißt. Modernerubber recycling plants
verwenden regelbare Gebläse und verstellbare Luftklappen, um die Trennung zu optimieren.
Mehrere Klassifizierungsstufen verbessern die Effizienz der Faserentfernung. Die Primärklassifizierung entfernt nach dem Mahlen den Großteil der Faseranteile. Die Sekundärklassifizierung nach der Siebung erfasst die verbleibenden Fasern vor der endgültigen Verpackung. Jede Stufe reduziert die Faserverunreinigung schrittweise in Richtung des Zielwerts von über 99 %.
Siebung und Kornklassierung
Die Präzisionssiebung trennt Gummipulver nach Korngröße und entfernt gleichzeitig übergroße Verunreinigungen. Rüttelsiebe mit passenden Maschenweiten klassifizieren das Material in definierte Fraktionen. Gängige Klassifizierungen sind 10-20 mesh, 20-30 mesh und 30-40 mesh für verschiedene Anwendungen.
Der Zustand der Siebe hat einen erheblichen Einfluss auf die Produktqualität. Verschlissene Siebe lassen übergroße Partikel passieren, während beschädigte Siebe Verunreinigungen einbringen können. Eine regelmäßige Prüfung und der Austausch der Siebe gewährleisten eine gleichbleibende Produktgröße und Reinheit. Halten Sie Ersatzsiebe auf Lager, um Stillstandzeiten während der Wartung zu minimieren.
Elektrostatische Trennung
Fortschrittliche Anlagen setzen für die abschließende Faserentfernung auf elektrostatische Trennung. Diese Systeme nutzen Hochspannungselektroden, um Partikel aufzuladen, und trennen sie anschließend anhand ihrer Leitfähigkeitsunterschiede. Gummi- und Faserpartikel folgen dabei unterschiedlichen Bahnen, was eine präzise Trennung ermöglicht.
Die elektrostatische Trennung erweist sich insbesondere beim Entfernen feiner Faserfragmente als sehr wirksam, die der Luftklassierung entgehen. Obwohl sie eine erhebliche Kapitalinvestition darstellt, helfen elektrostatische Systeme dabei, die höchsten Reinheitsgrade zu erreichen, die für Premiumanwendungen erforderlich sind. Betriebe, die Märkte für Asphaltmodifikation oder Polymermischungen beliefern, profitieren von dieser Technologie.
Anlagenkonfiguration für maximale Reinheit
| Prozessstufe | Ausrüstung | Beitrag zur Reinheit |
|---|---|---|
| Vorverarbeitung | Reifen-Entdrader | Entfernt 30-40% des Stahls |
| Primärzerkleinerung | Magnettrommelscheider | Erfasst grobe Stahlfragmente |
| Sekundärvermahlung | Überbandmagnet | Entfernt freigesetzten Stahl |
| Feinvermahlung | Hochintensitäts-Magnetwalze | Extrahiert mikroskopisch kleinen Stahl |
| Klassierung | Luftseparator + Siebe | Entfernt Fasern, klassiert das Produkt |
| Endverarbeitung | Elektrostatischer Separator | Erzielt eine Reinheit von über 99% |
Strategien zur Prozessoptimierung
Management der Aufgaberate
Optimale Aufgaberaten stellen sicher, dass die Trennanlage innerhalb der Auslegungsparameter arbeitet. Eine Überbeschickung überlastet Magnetscheider und Luftklassiersysteme und verringert die Effizienz. Eine Unterbeschickung verschwendet Kapazität und erhöht die Verarbeitungskosten pro Tonne.
Überwachen Sie die Aufgaberaten kontinuierlich und passen Sie sie an die Materialeigenschaften an. Nasses oder klebriges Gummimaterial verhält sich anders als trockenes Material. Stahlreiche Lkw-Reifen erfordern eine andere Handhabung als Pkw-Reifen. Erfahrene Bediener lernen, diese Unterschiede zu erkennen und entsprechend anzupassen.
Temperaturkontrolle
Bei Mahlprozessen entsteht durch Reibung erhebliche Wärme. Erhöhte Temperaturen beeinflussen die Gummieigenschaften und die Trenneffizienz. Warmes Gummi wird klebrig, haftet an den Anlagenoberflächen und kann dabei Verunreinigungen durch den Prozess mitführen.
Setzen Sie Kühlmaßnahmen ein, um geeignete Verarbeitungstemperaturen einzuhalten. Kühlung mit Umgebungsluft, wassergekühlte Mahlkammern oder intermittierender Betrieb helfen, einen Wärmestau zu kontrollieren. Einige Anlagen setzen für Premium-Anwendungen kryogenes Mahlen mit flüssigem Stickstoff ein, was jedoch die Betriebskosten deutlich erhöht.
Materialfluss-Design
Das Anlagenlayout beeinflusst die Trenneffizienz. Minimieren Sie Materialübergabepunkte, an denen Verunreinigungen entstehen können. Geschlossene Fördersysteme verhindern externe Kontamination und reduzieren gleichzeitig die Staubentwicklung. Ein Materialfluss per Schwerkraft zwischen den Verarbeitungsschritten, wo möglich, verringert den mechanischen Umschlag und potenzielle Kontaminationsquellen.
Trennen Sie die Verarbeitungslinien für unterschiedliche Reifentypen, wenn dies möglich ist. Die separate Verarbeitung von Pkw-Reifen und Lkw-Reifen ermöglicht optimierte Einstellungen für jeden Materialtyp. Dieser Ansatz verbessert sowohl die Reinheit als auch die Verarbeitungseffizienz.
Qualitätskontrolle und Prüfung
Prozessbegleitende Überwachung
Führen Sie Qualitätskontrollen während des gesamten Produktionsprozesses durch, statt sich ausschließlich auf die Endproduktprüfung zu verlassen. Die Sichtprüfung des Materials in jeder Verarbeitungsstufe erkennt Probleme frühzeitig. Magnetdetektoren, die hinter den Trennstufen positioniert sind, bestätigen die Wirksamkeit der Stahlentfernung.
Regelmäßige Probenahmen und Analysen verfolgen die Reinheitstrends im Zeitverlauf. Prüfen Sie Proben aus jeder Produktionsschicht, um Abweichungen zu erkennen. Statistische Prozessregelkarten helfen dabei, normale Schwankungen von aufkommenden Problemen zu unterscheiden, die Korrekturmaßnahmen erfordern.
Laborprüfmethoden
Eine genaue Reinheitsmessung erfordert standardisierte Prüfverfahren. Die magnetische Trennung von Laborproben quantifiziert den Stahlgehalt. Brennproben bestimmen den Fasergehalt, indem Textilmaterialien verbrannt und der Rückstand gewogen wird. Die Siebanalyse bestätigt, dass die Partikelgrößenverteilung den Spezifikationen entspricht.
Investieren Sie in grundlegende Laborausrüstung für Routinetests. Magnetsonden, Präzisionswaagen und standardisierte Siebsets ermöglichen regelmäßige Qualitätsprüfungen. Dokumentierte Prüfprotokolle sorgen für Konsistenz zwischen den Bedienern und über den Zeitverlauf hinweg.
Einhaltung von Kundenspezifikationen
Kunden für hochwertiges Gummipulver legen in Kaufverträgen maximale Verunreinigungsgrenzen fest. Übliche Spezifikationen umfassen weniger als 0.1% Stahlgehalt und weniger als 0.5% Fasergehalt. Eine Reinheit von 99%+ bedeutet, diese strengen Anforderungen dauerhaft zu erfüllen.
Zu Lieferungen an Premiumkunden gehört eine Analysebescheinigung. Diese Dokumente weisen die Prüfergebnisse für jede Produktionscharge aus und belegen die Einhaltung der Spezifikationen. Die sorgfältige Dokumentation unterstützt Qualitätsaussagen und stärkt das Vertrauen der Kunden.
Häufige Reinheitsprobleme und Lösungen
Trotz aller Bemühungen treten gelegentlich Reinheitsprobleme auf. Eine schnelle Diagnose und Behebung minimieren die Produktion außerhalb der Spezifikation. Zu den häufigen Problemen zählen verschlissene Magnetabscheider, beschädigte Siebe, eine Fehljustierung des Luftklassierers und Schwankungen im Ausgangsmaterial.
Richten Sie für die Bediener Vorgehensweisen zur Fehlerbehebung ein, die bei Qualitätsabweichungen befolgt werden sollen. Prüfen Sie die Geräteeinstellungen, inspizieren Sie Verschleißteile und verifizieren Sie die Eigenschaften des Ausgangsmaterials. Dokumentieren Sie Korrekturmaßnahmen für die spätere Referenz und die kontinuierliche Verbesserung.
Investitionsüberlegungen
Um eine Gummipulverreinheit von 99 %+ zu erreichen, ist eine entsprechende Investition in die Ausrüstung erforderlich. Einfache Recyclinglinien produzieren Material in Standardqualität, das sich für Anwendungen mit niedrigerem Wert eignet. Eine Premium-Reinheit erfordert zusätzliche Trennstufen und Qualitätskontrollsysteme.
Bewerten Sie bei der Planung von Investitionen in Anlagen die Marktchancen. Premium-Gummipulver erzielt Preise, die 30–50 % höher liegen als Standardqualitäten. Berechnen Sie die Kapitalrendite auf Basis der erzielbaren Preisaufschläge und der zusätzlichen Produktionskosten.
Kontaktieren Sie Shuliy Machinery, um Anlagenkonfigurationen zu besprechen, die auf Ihre Zielreinheitsgrade und Marktanforderungen optimiert sind. Unser Ingenieurteam entwickelt Systeme, die Investitionsaufwand, Betriebskosten und Produktqualität in Einklang bringen, um Ihre Rentabilität zu maximieren.