Contents
بالنسبة للعديد من المستثمرين الذين يدخلون قطاع إعادة التدوير، فإن أحد الأسئلة الأولى يكون بسيطًا:
“كم تبلغ تكلفة مصنع إعادة تدوير البلاستيك فعليًا؟”
تعتمد الإجابة على أكثر بكثير من سعر الماكينة وحده. ففي مشروع إعادة تدوير حقيقي، تتأثر التكلفة الإجمالية بنوع المادة الخام، ومتطلبات الغسيل، وتخطيط الورشة، وتكاليف العمالة، واستهلاك الطاقة، والتحكم في الرطوبة، والقدرة الإنتاجية.
إن خط إعادة تدوير مصمم لرقائق HDPE النظيفة يختلف كثيرًا عن نظام يعالج فيلمًا زراعيًا متسخًا. وحتى إذا بدت القدرة الإنتاجية متقاربة، فقد يختلف تكوين المعدات وتكاليف التشغيل طويلة الأجل بشكل ملحوظ.
إن فهم الهيكل الكامل لتكلفة مصنع إعادة تدوير البلاستيك يساعد على تجنب الاستثمار غير الضروري مع تحسين استقرار الإنتاج على المدى الطويل.
ما الذي يحدد تكلفة مصنع إعادة تدوير البلاستيك؟
يتأثر إجمالي الاستثمار في مصنع إعادة التدوير عادةً بخمسة عوامل رئيسية:
- حالة المادة الخام
- القدرة الإنتاجية
- متطلبات الغسيل والتجفيف
- مستوى الأتمتة
- تكاليف العمالة والكهرباء المحلية
ومن بين هذه العوامل، غالبًا ما تكون حالة المادة الخام هي العامل الأكبر.
على سبيل المثال:
- يتطلب فيلم PE الصناعي النظيف أنظمة غسيل أبسط
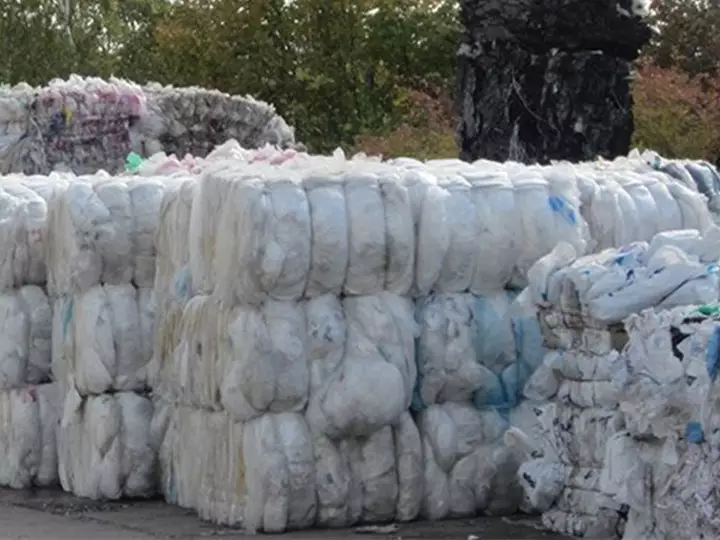
- تحتاج الأفلام بعد الاستهلاك إلى تنظيف وتجفيف أقوى
- تتطلب مخلفات HDPE الصلبة عادةً معدات تكسير أثقل
نظرًا لاختلاف سلوك المواد أثناء إعادة التدوير، يجب أن يتوافق تكوين المعدات دائمًا مع ظروف الإنتاج الفعلية.
في مشاريع إعادة التدوير العملية، غالبًا ما تحتاج المصانع التي تعالج الأفلام الزراعية أو العبوات بعد الاستهلاك أو المخلفات الصناعية الصلبة إلى تكوينات مختلفة جدًا للغسل والتجفيف والتغذية، حتى عندما تكون طاقة الإنتاج المستهدفة متشابهة.
وهذا أحد الأسباب التي تجعل مصانع إعادة التدوير ذات الخبرة تركز عادةً أولًا على خصائص المواد قبل تحديد الترتيب النهائي للمعدات.
الخطوة 1: اختيار طاقة الإنتاج المناسبة
تؤثر طاقة الإنتاج مباشرةً في كل من استثمار المعدات وتكاليف التشغيل.
غالبًا ما تبدأ مصانع إعادة التدوير الصغيرة بـ:
- طاقة تحبيب 100–300 kg/h
قد تعالج العمليات متوسطة الحجم:
- 500–1000 kg/h
يمكن لمصانع إعادة التدوير الصناعية الكبيرة أن تتجاوز:
- 1500 kg/h أو أكثر
ومع ذلك، فإن السعة الأكبر لا تعني دائمًا ربحية أفضل.
في بعض المناطق، تحقق خطوط إعادة التدوير الأصغر ذات الإمداد المستقر بالمواد الخام عائدًا أسرع على الاستثمار لأن:
- إدارة العمالة أسهل
- استهلاك الكهرباء أقل
- تبقى تكاليف الصيانة ضمن نطاق يمكن التحكم فيه
- يكون تأمين المواد الخام أكثر استقرارًا
بالنسبة إلى المستثمرين الذين يبدأون نشاطًا جديدًا لإعادة التدوير، غالبًا ما يكون اختيار نطاق إنتاج واقعي أهم من السعي إلى أقصى إنتاج فورًا.
الخطوة 2: فهم الاستثمار في المعدات
تمثل المعدات عادةً الجزء الأكبر من التكلفة الإجمالية لمصنع إعادة تدوير البلاستيك.
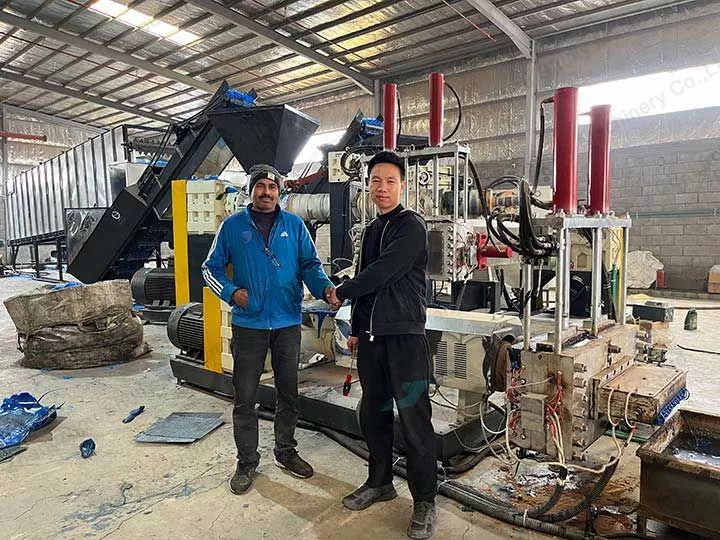
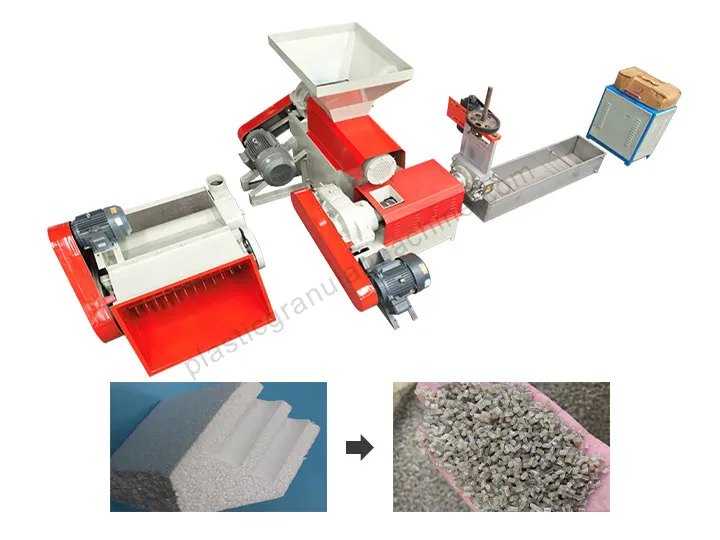
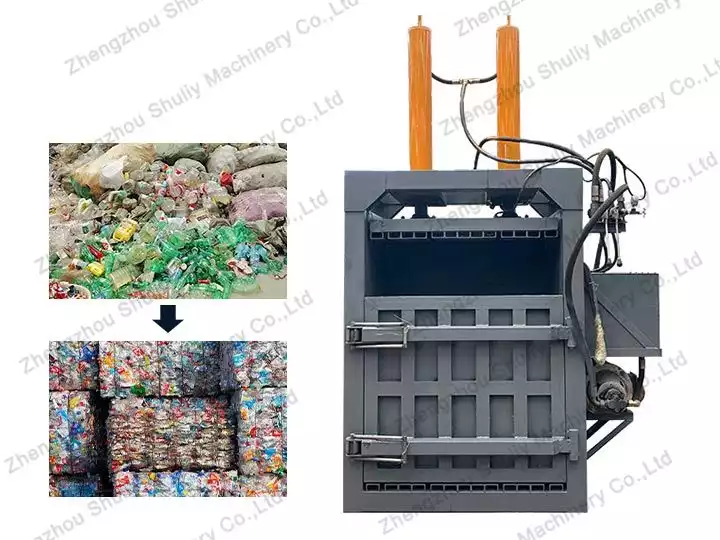
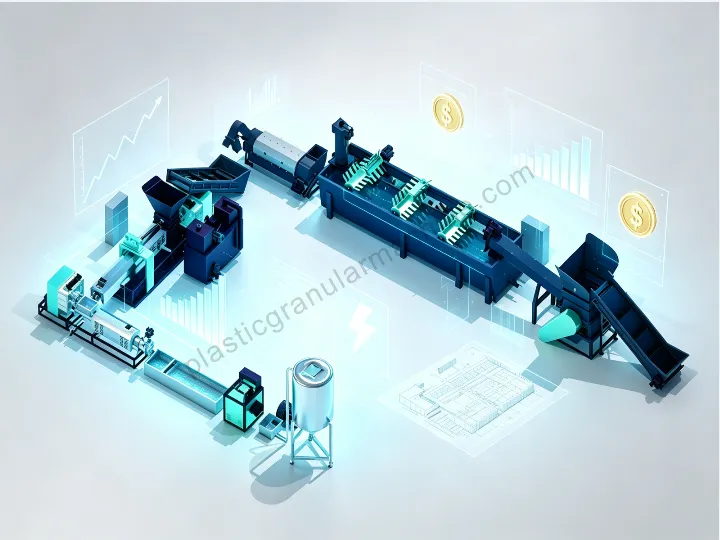
قد يتضمن خط إعادة التدوير الكامل ما يلي:
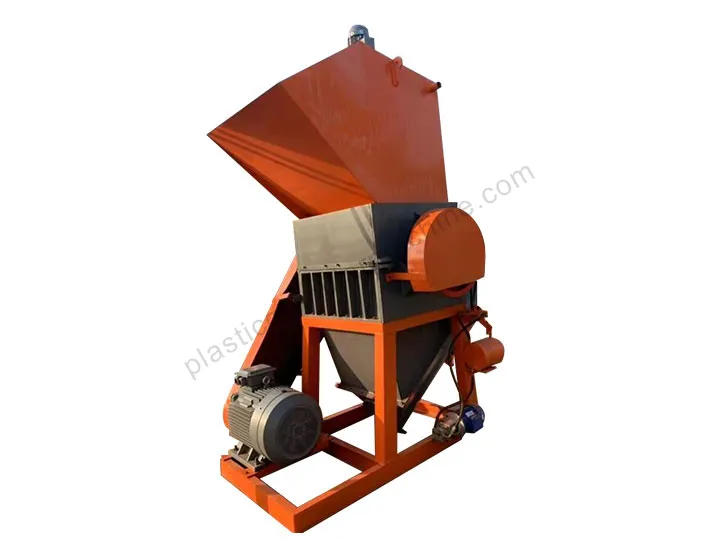
- آلات التقطيع أو الكسارات
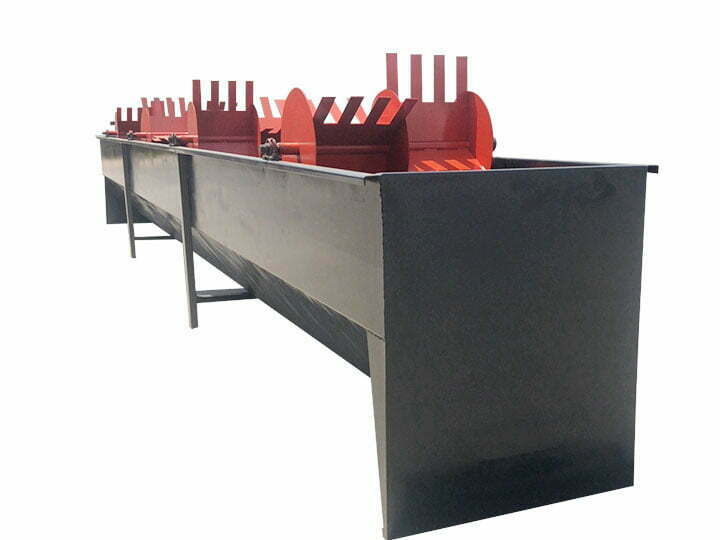
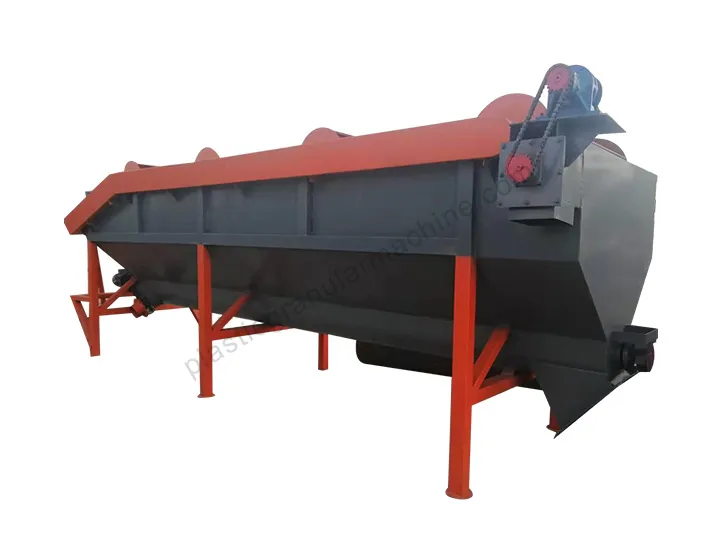
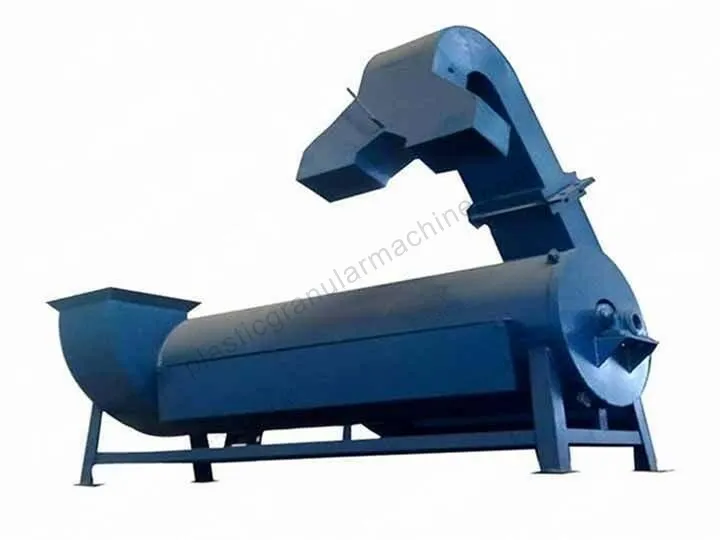
- أنظمة الغسيل
- غسالات الاحتكاك
- أحواض الطفو
- آلات نزع المياه
- مجففات العصر
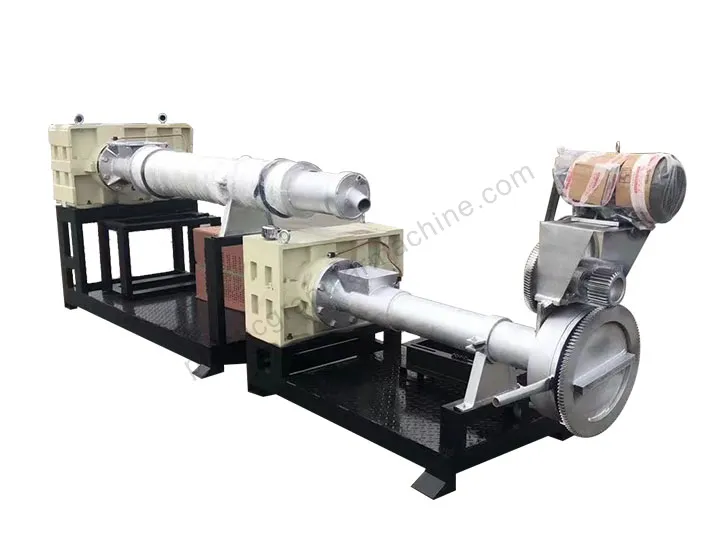
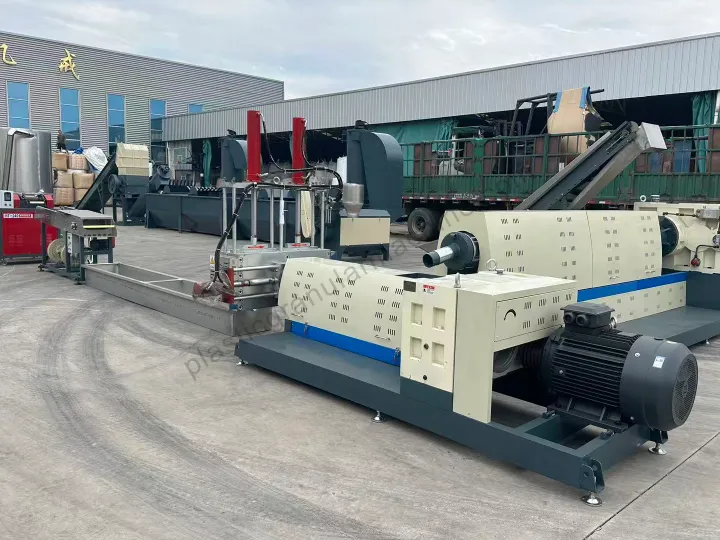
- أنظمة التحبيب
- أحواض التبريد
- قواطع الحبيبات
- صوامع التخزين
عادةً ما تتطلب معدات غسيل وتجفيف أكثر لأن المواد اللينة تحتفظ بنسبة رطوبة أعلى.
Rigid plastic recycling systems
ومن ناحية أخرى، تستثمر غالبًا بشكل أكبر في معدات التكسير.
في العديد من مصانع إعادة التدوير الحديثة، أصبحت ثباتية التغذية أيضًا أكثر أهمية. فعلى سبيل المثال، تستخدم خطوط إعادة تدوير فيلم PE غالبًا أنظمة تغذية قسرية للحفاظ على ضغط بثق مستقر وتقليل انسداد المواد أثناء التشغيل المستمر.
يمكنك أيضًا معرفة المزيد عن ثباتية التغذية في هذا الدليل الخاص بأنظمة التغذية القسرية لإعادة تدوير الأفلام البلاستيكية.
الخطوة 3: كم عدد العمال الذين يحتاجهم مصنع إعادة التدوير؟
تعتمد احتياجات العمالة إلى حد كبير على حالة المادة الخام ومستوى الأتمتة.
عادةً ما يحتاج مصنع إعادة تدوير صغير إلى متوسط إلى عمال في:
- فرز المواد الخام
- التغذية
- فحص الجودة
- التعبئة
- مراقبة الماكينة
بالنسبة إلى المواد البلاستيكية الصناعية النظيفة نسبيًا، تكون الحاجة إلى العمالة غالبًا أقل.
ومع ذلك، قد تتطلب النفايات بعد الاستهلاك فرزًا يدويًا إضافيًا لإزالة:
- المعادن
- الورق
- القماش
- التلوث العضوي
في العديد من مصانع إعادة تدوير الأفلام البلاستيكية، قد يعمل خط الإنتاج النموذجي مع:
- 3–6 عمال لكل وردية
يمكن أن يؤدي ارتفاع مستوى الأتمتة إلى تقليل كثافة العمالة بشكل كبير، خاصةً في:
- نقل المواد
- التغذية
- التجفيف
- نقل الحبيبات
تستخدم بعض مصانع إعادة التدوير الآن أنظمة تغذية ونقل آلية لتحسين استمرارية الإنتاج مع تقليل الحاجة إلى المناولة اليدوية.
عند تقييم تكلفة مصنع إعادة تدوير البلاستيك، يجب دائمًا أخذ تكاليف العمالة بعين الاعتبار إلى جانب استقرار الإنتاج وكفاءة التشغيل على المدى الطويل.
الخطوة 4: استهلاك الطاقة وتكاليف الكهرباء
يُعد استهلاك الكهرباء من نفقات التشغيل الرئيسية الأخرى في مصانع إعادة التدوير.
عادةً ما يأتي أعلى استهلاك للطاقة من:
- أنظمة التكسير
- الغسل الساخن
- تسخين البثق
- معدات التجفيف
غالبًا ما يستهلك تدوير الأفلام البلاستيكية طاقة أكبر أثناء:
- الغسل
- العصر
- التجفيف
عادةً ما تتطلب المواد البلاستيكية الصلبة قوة تكسير أكبر بسبب ارتفاع صلابة المادة.
في كثير من ورش إعادة التدوير، يؤدي سوء تخطيط المساحة إلى زيادة استهلاك الطاقة غير الضروري بسبب:
- مسافات نقل طويلة
- المناولة المتكررة للمواد
- تغذية غير مستقرة
- تدفق تجفيف غير فعّال
يمكن أن يساهم تصميم خط إعادة التدوير بشكل جيد في خفض تكاليف التشغيل بشكل ملحوظ مع تحسين استقرار سير العمل.
يمكنك أيضًا الاطلاع على أفكار عملية لتخطيط الورشة في هذا المقال عن تصميم مصنع إعادة تدوير البلاستيك.
الخطوة 5: التحكم في الرطوبة واستقرار التشغيل
يُقلل كثير من المستثمرين الجدد من تقدير مدى تأثير الرطوبة في تكاليف الإنتاج على المدى الطويل.
قد تؤدي ظروف التجفيف السيئة إلى:
- عدم استقرار عملية البثق
- تكرار تغيير الشِباك
- انخفاض جودة الحبيبات
- توقفات في الإنتاج
- زيادة معدل أعمال الصيانة
ولهذا السبب، باتت العديد من أنظمة إعادة التدوير الحديثة تولي اهتمامًا أكبر بـ:
- نزع الماء العمودي
- وحدات التجفيف بالضغط
- التجفيف بالهواء الساخن
- أنظمة تغذية مستقرة
في إعادة تدوير فيلم PE، يكون التحكم في الرطوبة مهمًا بشكل خاص لأن الفيلم الرطب قد يسبب بسهولة تكوّن الجسور وعدم استقرار ضغط البثق.
إن تحسين كفاءة التجفيف لا يحسن جودة الحبيبات فحسب، بل يقلل أيضًا من هدر الكهرباء والتوقف غير الضروري.
يمكنك قراءة المزيد عن هذا في مقالنا حول جودة الحبيبات البلاستيكية أثناء إعادة التدوير.
كما يؤثر تخطيط المصنع على إجمالي الاستثمار
يركز العديد من المستثمرين فقط على اختيار الآلات بينما يتجاهلون تخطيط الورشة.
في الواقع، قد يؤدي سوء تخطيط المساحة إلى زيادة:
- متطلبات العمالة
- مسافة النقل
- صعوبة الصيانة
- احتباس الرطوبة
- توقف الإنتاج
ينبغي أن يتيح مصنع إعادة التدوير العملي انتقال المواد بسلاسة عبر:
في العديد من مشاريع إعادة التدوير، يتم تعديل تخطيط الموقع وفقًا لأبعاد الورشة، ومستوى الرطوبة، وتلوث المادة الخام، وظروف العمالة المحلية، بدلًا من اتباع ترتيب ثابت للمعدات.
في مصانع إعادة تدوير الأفلام البلاستيكية، غالبًا ما يتم وضع أقسامي التجفيف والتغذية بالقرب من آلة البثق لتقليل إعادة امتصاص الرطوبة أثناء النقل.
كما تترك المخططات الجيدة مساحة للتوسع المستقبلي، وهو ما يصبح أكثر أهمية مع زيادة الطاقة الإنتاجية.
كيفية خفض تكلفة مصنع إعادة تدوير البلاستيك
إن خفض الاستثمار لا يعني دائمًا شراء معدات أرخص.
في كثير من الحالات، يكون النهج الأكثر فعالية هو اختيار معدات تتوافق مع ظروف المادة الخام الفعلية وأهداف الإنتاج طويلة الأجل.
تشمل عدة طرق عملية لتحسين تكلفة مصنع إعادة تدوير البلاستيك ما يلي:
- اختيار طاقة إنتاجية واقعية
- تقليل الأتمتة غير الضرورية
- تحسين تخطيط الورشة
- استخدام أنظمة تغذية مستقرة
- تحسين التحكم في الرطوبة
- فصل معالجة الفيلم البلاستيكي عن البلاستيك الصلب
بالنسبة لشركات إعادة التدوير النامية، يكون التشغيل المستقر طويل الأمد عادةً أكثر قيمة من مجرد تقليل الاستثمار الأولي.
هل ما تزال إعادة تدوير البلاستيك مربحة؟
في العديد من المناطق، يستمر الطلب على البلاستيك المعاد تدويره في النمو مع زيادة استخدام المصنّعين للمواد المعاد تدويرها في:
- التغليف
- إنتاج الأنابيب
- الحقن بالقولبة
- تصنيع الأفلام
ومع ذلك، تعتمد الربحية بشكل كبير على:
- توريد المواد الخام
- جودة الحبيبات
- استقرار الإنتاج
- تكاليف الكهرباء
- إدارة العمالة
غالبًا ما يحقق خط إعادة التدوير المستقر المزود بتجفيف وتغذية فعّالين ربحية أفضل من نظام إنتاج أكبر لكنه غير مستقر.
لهذا السبب، تركز العديد من شركات إعادة التدوير اليوم ليس فقط على الطاقة الإنتاجية، بل أيضًا على كفاءة سير العمل واتساق التشغيل.
الخلاصة
تعتمد التكلفة الإجمالية لمصنع إعادة تدوير البلاستيك على أكثر من سعر المعدات وحده.
تؤثر الطاقة الإنتاجية، ومتطلبات العمالة، واستهلاك الطاقة، والتحكم في الرطوبة، وتخطيط المصنع، وحالة المواد الخام جميعها في الاستثمار طويل الأجل والربحية.
بالنسبة لمصانع إعادة التدوير التي تعالج أفلام PE، أو أكياس PP المنسوجة، أو البلاستيك الصلب، فإن اختيار التكوين المناسب للنظام أمر أساسي للحفاظ على تشغيل مستقر وإنتاج حبيبات معاد تدويرها متجانسة.
إن مشروع إعادة تدوير عملي لا يقتصر على تركيب الآلات فقط — بل يتعلق ببناء عملية إنتاج مستقرة وفعّالة ومستدامة استنادًا إلى ظروف المواد الخام الفعلية، وأهداف التشغيل، وخطط الإنتاج طويلة الأجل.